


Novinky z oboru
Domů / Novinky / Novinky z oboru / CNC povrchová bruska: Kompletní průvodce nákupem pro přesné broušení
CNC povrchová bruska: Kompletní průvodce nákupem pro přesné broušení
 2026.08.20
 Novinky z oboru
Vaše poslední nabídka požaduje rovné, rovnoběžné povrchy na ocelových plátech o šířce 20 palců a délce 60 palců a tolerance se měří v desetinách tisíciny palce. CNC povrchová bruska, kterou pro tuto práci nainstalujete, rozhodne, zda zakázka generuje zisk nebo hromadu odmítnutých dílů.
Po více než 20 letech výroby přesných obráběcích strojů poskytujeme každému kupujícímu stejnou radu ve čtyřech bodech: nejprve zkontrolujte kapacitu stolu, poté schopnost rovinnosti, poté typ řízení a nakonec dlouhodobou podporu výrobce. Jakmile jsou tyto čtyři správné, zbývající detaily lze snadno vyřešit.
Tato rada pochází z přímé zkušenosti. v Technologie nové éry Nantong , jsme navrhli a vyrobili CNC povrchové brusky vedle našich linek EDM a obráběcích center, takže vidíme, jak se tyto stroje chovají ve formách, dílnách a nástrojárnách na různých trzích.
Co dělá CNC povrchová bruska
CNC povrchová bruska odebírá materiál rotujícím brusným kotoučem a vytváří rovnou, paralelní, hladkou referenční rovinu. Obrobek je držen na elektromagnetickém sklíčidle, které sedí na vratně se pohybujícím stole; stůl se pohybuje tam a zpět pod kolem, zatímco hlava kola se posouvá dolů v kontrolovaných krocích. V CNC stroji se posuv stolu, poloha příčného posuvu, vertikální posuv dolů, cykly orovnávání a kompenzace opotřebení kol provádějí automaticky z partprogramu.
Konstrukce je jednoduchá v konceptu, ale náročná v praxi: každý komponent musí odolávat průhybu a teplu, má-li být konečný povrch skutečně rovný. Níže uvedený diagram ukazuje klíčové prvky typické konfigurace.
Obrázek 1. Izometrické schéma CNC plošné brusky: 1 lože stroje, 2 stůl s magnetickým sklíčidlem a obrobkem, 3 brusný kotouč a kryt, 4 hlava kotouče a vřeteno, 5 CNC ovládací panel, 6 sloupků s vertikálními vedeními.
Nejběžnější konfigurace stroje
- Horizontální vřetenová plošná bruska s vratným pohybem — standardní volba pro přesné ploché broušení v nástrojárnách a výrobních provozech.
- Plošná bruska s vertikálním vřetenem — používá čelo talířového nebo segmentového kotouče pro rychlý úběr materiálu na velkých pracovních plochách.
- Plošná bruska s otočným stolem — nepřetržitě prochází prací pod kotoučem, vhodná pro kulaté nebo prstencové díly.
U těchto typů zůstává stroj s vratným pohybem vřetena s horizontálním vřetenem tažným koněm, protože vyvažuje přesnost, tuhost a náklady.
Jak vybrat správnou CNC povrchovou brusku
Kupující se pravidelně ptají na jednu univerzální specifikaci, ale neexistuje jediná odpověď. Práce s lisovacími deskami, série přesných otěrových desek a dlouhodobá výrobní část upřednostňují jiný stroj. Projděte si těchto šest bodů v tomto pořadí:
- Stolek a cestovní obálka. Stůl musí nést váš nejdelší obrobek a stále ponechat prostor pro přejíždění kola.
- Výkon vřetene a velikost kola. Větší výkon ubírá pažbu rychleji, ale hlava kola musí zůstat pevná.
- Rovinnost a rovnoběžnost. Kontrolujte hodnoty přijatelnosti po celé délce broušení, nikoli pouze na krátkém zkušebním kusu.
- Úroveň ovládání. Vyberte si manuální, programově řízené nebo plně CNC podle vašeho dávkového vzoru a dovedností operátora.
- Automatizace a příslušenství. Automatické orovnávání kol, filtrace chladicí kapaliny a magnetické sklíčidlo šetří hodiny ve výrobě.
- Budujte kvalitu a servis. Více než na barvě záleží na základně litého stroje, konstrukci vodicích drah a schopnosti výrobce dodávat náhradní díly.
| Třída stroje | Vytížení operátora | Velikost dávky | Opakovatelnost | Typické použití |
|---|---|---|---|---|
| Ruční přesná povrchová bruska | Vysoká | Jednorázové | Závisí na operátorovi | Nástrojárna, oprava forem |
| Hydraulická stolní obdélníková bruska | Střední | Střední | Dobře | Ploché desky, zápustková ocel |
| Programově řízená plošná bruska | Nízká až střední | Střední to large | Vysoká | Sériová výroba, automatické orovnávání |
| Celoplošná CNC bruska | Schopnost programování | Malé až velké | Velmi vysoká | Složité cykly, běhy bez obsluhy |
Pokud vaše práce zahrnuje časté změny šarže, a programově řízená strojní linka pro plošné brusky nabízí praktickou střední cestu: uložené brusné cykly zvládnou nastavení rychle, zatímco automatické orovnávání udržuje kotouč v konzistentním stavu řezání.
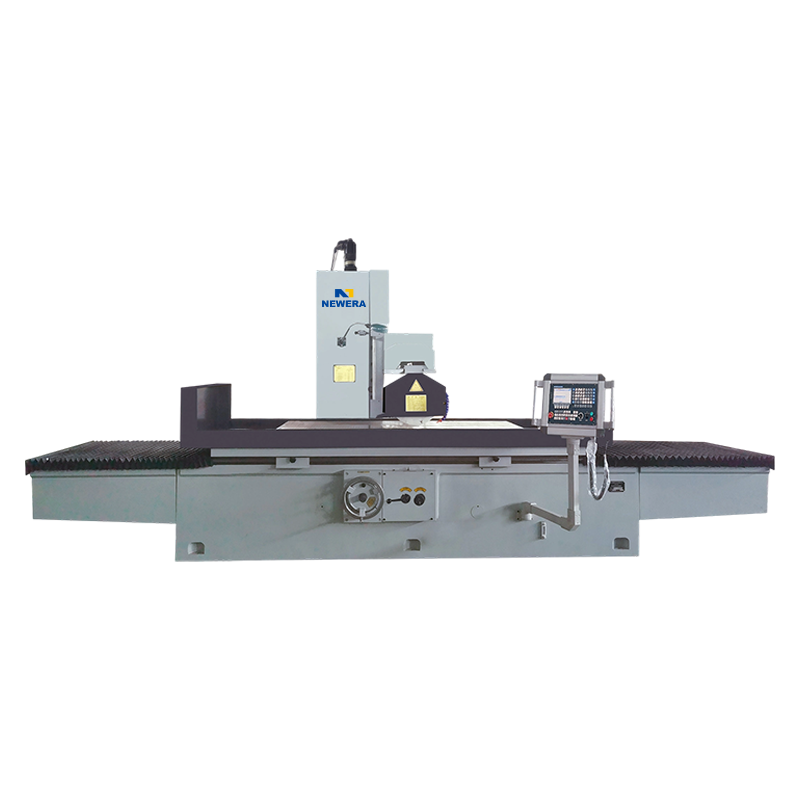 Výrobci CKM7140/7150/7163/7180 Programem řízená povrchová bruska Technologie nové éry Nantong Co., Ltd is China OEM/ODM CKM7140/7150/7163/7180 Program Controlled Surface Grinding Machine manufacturers and... Zobrazit produkt →
Jakou přesnost můžete očekávat?
Plochost je číslo, na které se kupující ptají jako první. Přesná povrchová bruska v dobrém stavu běžně udržuje rovinnost do 0,005 mm na 500 mm délky broušení a vysoce přesné stroje to zlepšují na 0,003 mm. Rovnoběžnost mezi dvěma plochami zůstává ve stejném řádu. Povrchová úprava je samostatný parametr; níže uvedená tabulka ukazuje typické střední hodnoty Ra pro běžné dokončovací procesy.
Obrázek 2. Střední hodnoty Ra pro běžné dokončovací procesy, založené na typických datech obráběcí příručky; nižší je hladší.
Stejná hodnota Ra na dvou různých strojích může stále skrývat rozdíly ve stopách popálení, opotřebení kotouče a tepelné stabilitě. Řízený posuv a automatické orovnávání ovlivňují tyto výsledky stejně jako vřeteno samotné. Pro lisovací a nástrojářské práce naše 250AH přesné povrchové brusky kombinujte jemné kroky posuvu dolů s pevnou hlavou kotouče, která udržuje tuto úroveň přesnosti praktickou ve středně velké nástrojárně.
 Výrobci přesných povrchových brusek 250AH/250AHR/250AHD, společnost - Technologie nové éry Nantong Co., Ltd is China OEM/ODM 250AH/250AHR/250AHD Precision Surface Grinding Machine manufacturers and company, Zobrazit produkt →
CNC vs. ruční a hydraulické povrchové brusky
U ruční brusky na povrch závisí kvalita na disciplíně operátora: frekvence orovnávání kotouče, průtok chladicí kapaliny a posouzení přísuvu dolů, to vše přepíná díl na díl. Programově řízené a CNC stroje přenášejí tuto odpovědnost na řídicí systém. Měřitelné zisky jsou téměř v každém obchodě stejné:
- Opakovatelná rovinnost od prvního kusu dávky po poslední.
- Automatické orovnávání kol po naprogramovaném počtu přejezdů.
- Kratší doba nastavení, když se stejná úloha vrátí.
- Stabilnější povrchová úprava bez ohledu na změny směny.
Schopnost rovinnosti se také mění s délkou dílu. Níže uvedená tabulka ukazuje typické rozsahy přijatelnosti pro standardní a vysoce přesné broušení napříč běžnými délkami broušení.
Obrázek 3. Ilustrativní rozsahy přijatelnosti rovinnosti běžně nalezené ve specifikačních listech povrchových brusek; skutečné hodnoty závisí na modelu a stavu stroje.
Větší výhodou je využití. CNC nebo programem řízený stroj může spustit kompletní cyklus opracování a broušení pouze s lehkým dohledem, čímž uvolní vašeho nejlepšího strojníka pro seřizování a měření. Kompromisem je vstupní cena a potřeba někoho, kdo umí programovat cykly.
Mnoho obchodů nepotřebuje k automatizaci tak daleko plnou CNC řídicí jednotku. The Pravoúhlé stolní brusky M7132 až M7180 s horizontální hřídelí používejte poháněný pojezd stolu a křížový posuv ke snížení fyzické pracovní zátěže a přitom stále umožňují ruční ovládání, což z nich činí přirozený krok mezi stolním broušením a úplným CNC.
 M7132/7140/7150/7163/7180-16 Horizontální hřídel pravoúhlé stolní povrchové broušení Technologie nové éry Nantong Co., Ltd is China OEM/ODM M7132/7140/7150/7163/7180-16 Horizontal Shaft Rectangular Table Surface Grinding Mac... Zobrazit produkt →
Aplikace, které vidíme každý den
Plošné brusky vytvářejí rovné referenční povrchy, na kterých staví pozdější operace. Průmyslová odvětví, která jsou na nich závislá, sdílejí společnou potřebu přesných dat:
- Forma a matrice: bloky matric, desky formy a vložky, které se musí uzavřít a zarovnat v rámci mikronů.
- Automobilový průmysl: desky převodovky, oddělovací desky spojky a brzdové čela.
- Letectví a kosmonautika: inspekční přípravky a referenční bloky kořene lopatky.
- Lékařství a elektronika: přesné distanční vložky, kryty senzorů a testovací přípravky.
V těchto dílnách je broušení často první operací po řezání, protože vytváří základ, na který se vztahují všechna následující obrábění. Praktické tipy a provozní zkušenosti, které jdou nad rámec katalogu, najdete na našem webu průmyslové zpravodajství o aplikacích obráběcích strojů vysvětluje, co je třeba sledovat během instalace, oblékání a nastavení.
Rozpočtování a dlouhodobá hodnota
Cenovky lze snadno porovnávat; náklady životního cyklu nejsou. Čtyři nákladové položky určují, kolik vás povrchová bruska skutečně stojí:
- Cena stroje. Tomuto údaji dominuje velikost tabulky a úroveň ovládání.
- Nástroje. Stojan na vyvažování kol, diamantový orovnávač, filtr chladicí kapaliny a dobré magnetické sklíčidlo.
- Instalace a školení. CNC bruska je pouze tak produktivní jako operátor, který ji programuje.
- Údržba a náhradní díly. Opotřebení vedení, kvalita hydraulického oleje a ložiska vřetena rozhodují o desetileté přesnosti stroje.
Podle našich zkušeností kupující, kteří porovnávají hodnoty přijatelnosti rovinnosti, návrh vodicích drah a řídicí funkce, než se podívají na cenovku, trvale skončí s nižšími náklady na zemní část. Stroj od výrobce s vlastním výrobním a montážním střediskem vám také poskytuje jedno místo, kde můžete hledat odpovědi, a tento klid je součástí hodnoty.
Časté dotazy k CNC povrchové brusce
Co je CNC povrchová bruska?
CNC bruska na povrchy používá rotační brusný kotouč k výrobě plochých, paralelních, hladkých povrchů na kovových dílech. CNC řízení automatizuje pojezd stolu, křížový posuv, posuv dolů, orovnávání kol a kompenzaci opotřebení, takže operátor může reprodukovat stejný výsledek na každém dílu.
Jaký je rozdíl mezi povrchovou bruskou a válcovou bruskou?
Plošná bruska vytváří rovné povrchy na obrobcích držených na vratně se pohybujícím stole, zatímco válcová bruska otáčí obrobek kolem vlastní osy, aby brousila vnější nebo vnitřní průměry. Oba používají brusné kotouče, ale kinematika stroje a uchycení obrobku jsou zcela odlišné.
Kolik stojí CNC plošná bruska?
Cena se odvíjí především od velikosti stolu, výkonu vřetena a úrovně ovládání. Malá ruční plošná bruska je nejlevnějším vstupním bodem, zatímco plně CNC stroj s automatickým orovnáváním a filtrací chladicí kapaliny představuje větší investici, ale u sériové výroby se obvykle vrátí na ušetřené práci a snížení zmetkovitosti.
Jaké povrchové úpravy může bruska na povrchy dosáhnout?
Typické hodnoty Ra se pohybují od 0,2 do 0,8 µm pro běžné povrchové broušení. S jemným orovnáváním, vyváženými koly a stabilní chladicí kapalinou mohou přesné stroje dosáhnout asi 0,1 µm Ra, což pokrývá většinu požadavků na formy a nástroje.
Jaký je rozdíl mezi horizontální vřetenovou a vertikální vřetenovou povrchovou bruskou?
Stroj s horizontálním vřetenem brousí obvodem kotouče a je standardní volbou pro vysoce přesné rovné povrchy; stroj se svislým vřetenem brousí čelem kotouče, rychleji odebírá kov na velkých plochách a je upřednostňován pro těžký úběr materiálu, kde je konečná úprava méně kritická.
Jak mohu udržovat stroj na broušení ploch?
Udržujte magnetické sklíčidlo čisté a odmagnetizované po každé práci, proplachujte chladicí kapalinu a kontrolujte její koncentraci každý týden, opracovávejte kolo, když zesklívá, promazávejte dráhy podle plánu a pravidelně kontrolujte rovinnost stolu a přesnost posuvu dolů, aby se malé opotřebení nezměnilo ve zmetkové díly.


Máte-li zájem o naše produkty, poraďte se s námi.
KONTAKTNÍ ÚDAJE
Nantong New Era Technology Co., LTD
- Pětihvězdičkový průmyslový park, okres Chongchuan, město Nantong, provincie Ťiang-su, Čína
- TEL:+86-19851302688
- E-Mail: [email protected]
Produkty
Rychlý odkaz
Novinky
Mobilní terminál
NANTONG NEW ERA TECHNOLOGY CO., LTD Všechna práva vyhrazena. Výrobci CNC obráběcích center Čínská továrna na obráběcí centra
