


Novinky z oboru
Průvodce výběrem stroje CNC Sinker EDM
 2026.07.23
 Novinky z oboru
Průvodce výběrem
Co je a Elektroerozivní hloubička
A Sinker EDM stroj tvaruje obrobek spouštěním vytvořené elektrody do materiálu, zatímco rychlá série elektrických jisker eroduje povrch tak, aby odpovídal geometrii elektrody. Tento proces, obecně nazývaný EDM hloubení, odstraňuje materiál prostřednictvím řízené jiskrové eroze spíše než řeznou silou, což je důvod, proč tvrdost má malý vliv na to, jak hloubicí EDM stroj funguje. Elektroda a obrobek jsou ponořeny v dielektrické kapalině a každá jiskra odstraňuje malé množství materiálu, dokud dokončená dutina neodráží tvar elektrody.
Zápustkový hloubicí stroj, někdy nazývaný beranový EDM stroj, je standardním nástrojem pro výrobu dutin forem, otisků zápustek a dalších složitých vnitřních geometrií, které je obtížné nebo nemožné dosáhnout pomocí rotačního řezného nástroje. Moderní CNC hloubící EDM přidává k tomuto základnímu procesu programovatelné řízení osy a oběžné cykly, což je důvod, proč většina současných EDM strojů nakupovaných na bázi CNC, nikoli ručně ovládaných jednotek.
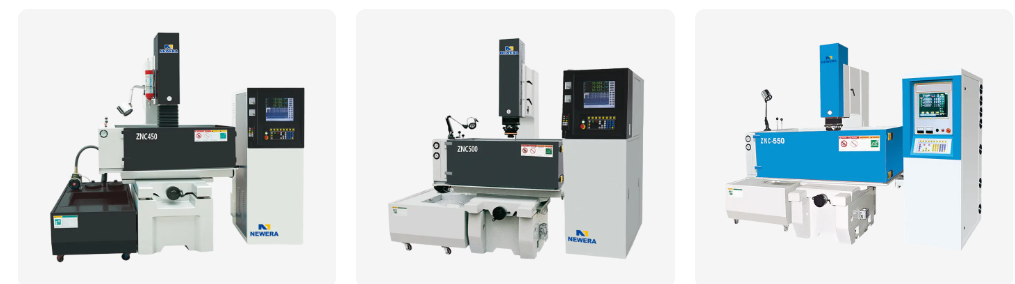
Jak EDM Die Sinking funguje
Cyklus jiskrové eroze
Odebírání materiálu probíhá každou sekundu prostřednictvím tisíců jednotlivých elektrických výbojů, z nichž každý odpaří mikroskopické množství materiálu jak z elektrody, tak z obrobku. Protože se elektroda během tohoto cyklu také opotřebovává, jsou nastavení materiálu elektrody a výboje zvolena společně, aby se vyrovnala rychlost odstraňování s tím, kolik tvaru elektrody je třeba zachovat pro dokončovací průchod.
Role dielektrické kapaliny
Dielektrická kapalina, typicky specializovaný olej, vyplní mezeru mezi elektrodou a obrobkem, izoluje mezeru, dokud se napětí nevyvine natolik, aby vyvolalo jiskru, a poté spláchne erodované úlomky. Důsledná cirkulace kapaliny a filtrace zabraňují tomu, aby úlomky narušovaly pozdější vypouštění, což je součástí toho, proč na konstrukci nádrže a filtrační kapacitě záleží stejně jako na samotném generátoru.
Materiály běžně obráběné pomocí EDM hloubiček
Protože EDM odstraňuje materiál spíše elektricky než mechanicky, lze obecně obrábět jakýkoli elektricky vodivý materiál bez ohledu na tvrdost nebo houževnatost. Níže uvedená tabulka uvádí materiály často spárované s EDM strojem.
| Materiál | Typický rozsah tvrdosti | Obrobitelnost s Sinker EDM | Běžné použití |
|---|---|---|---|
| Kalená nástrojová ocel | Až 60 až 65 HRC | Není ovlivněn tvrdostí, protože odstranění je tepelné a elektrické | Dutiny vstřikovacích forem |
| Titanová slitina | Střední tvrdost, vysoká houževnatost | Obrobitelné navzdory houževnatosti, která zpochybňuje řezné nástroje | Letecké a lékařské komponenty |
| Karbid wolframu | Velmi vysoká tvrdost | Obrobitelné jiskrovou erozí, kde je samotné broušení pomalé | Vložky řezných nástrojů a opotřebitelné díly |
| Vodivá keramika | Vysoká tvrdost, křehkost | Obrobitelné, pokud jsou elektricky vodivé | Speciální komponenty odolné proti opotřebení |
| Nerezová ocel | Střední až vysoká tvrdost | Dobrá obecná obrobitelnost | Lékařské a potravinářské nástroje |
Použití materiálu elektrody na hloubicím stroji
Výběr materiálu elektrody ovlivňuje rychlost opotřebení, dosažitelnou povrchovou úpravu a to, jak dobře se jemné detaily přenášejí do dutiny. Níže uvedená tabulka ukazuje obecný vzor použití pro běžné elektrodové materiály na EDM stroji pro hloubení.
Sinker EDM ve srovnání s drátovým EDM a CNC frézováním
Sinker EDM je jedním z několika způsobů, jak vyrobit přesnou dutinu nebo prvek, a jeho srovnání s drátovým EDM a CNC frézováním pomáhá objasnit, kde se EDM stroj pro hloubení nejlépe hodí. Radarová tabulka níže uvádí pět praktických atributů napříč všemi třemi metodami.
- Sinker EDM
- Drátové EDM
- CNC frézování
Rychlost úběru materiálu podle nastavení vybíjecího proudu
Zvýšení vybíjecího proudu na EDM stroji urychlí úběr materiálu, ale také změní povrchovou úpravu a opotřebení elektrody, což je důvod, proč hrubovací a dokončovací průchody obvykle probíhají při různých nastaveních. Spojnicový graf níže znázorňuje obecný vztah mezi vybíjecím proudem a relativní rychlostí odstraňování.
Typická povrchová úprava ve fázi obrábění
Povrchová úprava na elektroerozivním elektroerozívním stroji se zlepšuje s tím, jak proces přechází od hrubování k postupně jemnějším dokončovacím průchodům. Níže uvedená tabulka ukazuje obecnou hodnotu Ra, měřenou v mikrometrech, spojenou s každým stupněm.
Odkaz na třídu a specifikace stroje
Přizpůsobení velikosti pracovní nádrže a hmotnosti elektrody největšímu bloku formy nebo dutině ve výrobě zabrání tomu, aby se uprostřed projektu zjistilo, že stroj je poddimenzovaný. Níže uvedená tabulka seskupuje běžné třídy CNC hloubicích strojů EDM podle rozsahu obecných specifikací.
| Třída stroje | Velikost pracovní nádrže | Maximální hmotnost elektrody | Přesnost polohování |
|---|---|---|---|
| Malý | 400 x 300 x 250 mm | Do 50 kg | Plus nebo mínus 0,005 mm |
| Střední | 650 x 450 x 350 mm | Až 150 kg | Plus nebo mínus 0,005 mm |
| Velký | 1000 x 700 x 500 mm | Až 500 kg | Plus nebo mínus 0,008 mm |
| Extra velké | 1500 x 1000 x 700 mm | Až 1000 kg | Plus nebo mínus 0,01 mm |
Typický pracovní postup výroby elektroerozivního hloubení
Dokončená dutina vyrobená na CNC hloubicí EDM obecně prochází stejnou širokou sekvencí bez ohledu na složitost součásti. Níže uvedené fáze naznačují tento obecný tok.
- 1 Návrh a výroba elektrod
- 2 Nastavení a vyrovnání obrobku
- 3 Hrubovací průsmyk
- 4 Semi Finish Pass
- 5 Finish Pass
- 6 Čištění a kontrola
Kde se používají hloubicí EDM stroje
Díky přesnosti a nezávislosti na tvrdosti hloubicích elektroerozivních strojů je standardní volbou v několika výrobních nastaveních.
-
Formovací a zápustkové dutiny
Vstřikovací formy a nástroje pro tlakové lití, kde nelze dosáhnout geometrie vnitřní dutiny rotujícím řezným nástrojem.
-
Letecké komponenty
Chladicí otvory a složité prvky v titanových a superslitinových dílech, kde je konvenční řezání obtížné.
-
Formy na lékařské přístroje
Dutiny s jemnými detaily, které vyžadují hladký povrch a pevnou rozměrovou konzistenci při dlouhých výrobních sériích.
-
Kalené nástroje a razníky
Součásti razníku a zápustky jsou opracovány po vytvrzení, protože jiskrová eroze není ovlivněna vytvrzeným stavem materiálu.
Výběr výrobce hloubicích EDM strojů
Spolupráce se specializovaným dodavatelem CNC hloubicích EDM strojů namísto běžného prodejce obráběcích strojů má obvykle smysl, jakmile obchod potřebuje specifický řídicí software, velikost nádrže nebo automatizační funkce. Několik praktických kontrolních bodů pomáhá zúžit vyhledávání mezi možnostmi pro OEM hloubicí EDM stroj.
- Ujistěte se, že řídicí systém podporuje vzory pohybu elektrod a oběžné cykly, které bude nástrojový program potřebovat.
- Zkontrolujte velikost pracovní nádoby a hmotnostní kapacitu elektrody podle největší formy nebo bloku dutiny očekávané ve výrobě.
- Zkontrolujte odezvu serva a výkon řízení mezery, protože to ovlivňuje, jak konzistentně je udržována jiskřiště během dlouhého dokončovacího průchodu.
- Zeptejte se na typ generátoru a na to, jak se upravuje vybíjecí energie mezi hrubovacím a dokončovacím průchodem.
- Podívejte se na filtraci a cirkulační kapacitu dielektrické kapaliny, protože čistota kapaliny ovlivňuje kvalitu povrchové úpravy i opotřebení elektrody.
Jakmile vzroste objem nebo potřeby přizpůsobení, řada kupujících se poohlíží po čínské základně výrobce elektroerozivních EDM strojů, zejména kvůli koncentraci vývoje řídicího softwaru, návrhu generátoru a schopnosti mechanického sestavení v rámci jediné dodavatelské oblasti. To je také místo, kde automatický hloubicí EDM stroj, postavený s automatickou výměnou elektrod a funkcemi bezobslužného cyklu, má tendenci být nejsnazším zdrojem vedle standardních ručních konstrukcí nádrží.
Výrobní Pozadí
Společnost Nantong New Era Technology Co., LTD se již více než 20 let zaměřuje na vývoj, navrhování a výrobu strojů s číslicovým řízením a CNC obráběcích strojů, s podporou týmu zahrnujícího vývoj technologií, výrobu a prodejní servis.
- Zkušenosti 20 let
- obchodní model Vývoj OEM a ODM EDM strojů
- Základní schopnosti Konstrukce a výroba CNC obráběcích strojů
- Zařízení Výrobní a montážní centrum
Působí jako výrobce OEM EDM strojů a společnost vyrábějící ODM EDM razicí hloubicí stroje a tým spolupracuje se zákazníky na přizpůsobení konfigurace stroje, jako je velikost nádrže, nastavení generátoru a řídicí software, k vyráběným dílům, přičemž čerpá z pokračujícího vývoje v oboru s cílem zdokonalit konstrukci stroje v průběhu času.
Co zkontrolovat před nákupem hloubícího stroje
- Než se zavážete k úplné objednávce, požádejte o zkoušku dutiny na reprezentativním materiálu.
- Ověřte, že řídicí software podporuje knihovnu elektrod a orbitální vzory, které již vaše nástroje používají.
- Potvrďte zdvih osy a velikost nádrže s vaším největším očekávaným blokem formy, nejen s vaší průměrnou velikostí součásti.
- Podívejte se, jak snadno lze získat spotřební materiál, jako jsou filtry a držáky elektrod, pro pokračující provoz.
- Diskutujte o školení a podpoře nastavení řídicího systému, aby bylo možné vytvářet nové programy bez dlouhého učení.
Často kladené otázky
-
Q1. Co je to hloubicí EDM stroj
Elektroerozívní hloubicí stroj, také nazývaný zápustkový hloubicí stroj nebo beranový EDM stroj, tvaruje obrobek spouštěním vytvořené elektrody do materiálu, zatímco opakované elektrické jiskry erodují povrch tak, aby odpovídal tvaru elektrody.
-
Q2. Jak funguje EDM potopení
Tvarovaná elektroda a obrobek jsou ponořeny do dielektrické kapaliny a série rychlých elektrických výbojů mezi těmito dvěma eroduje materiál z obrobku ve vzoru elektrody.
-
Q3. Co je to zemřít EDM
EDM hloubení je obecný název procesu pro použití hloubicího EDM stroje k vytváření dutin, jako jsou otisky forem a zápustek, prostřednictvím řízené jiskrové eroze spíše než řezných nástrojů.
-
Q4. Co je ram EDM
Beran EDM je další běžný název pro hloubicí EDM, který odkazuje na beran, který pohání elektrodu dolů do obrobku během obráběcího cyklu.
-
Q5. Jaké materiály lze EDM obrábět
EDM pracuje na jakémkoli elektricky vodivém materiálu, který pokrývá většinu nástrojových ocelí, nerezovou ocel, slitiny titanu, karbid wolframu a různé vodivé keramiky.
-
Q6. Může EDM obrábět kalenou ocel
Ano, protože odstraňování materiálu probíhá spíše elektrickým výbojem než řeznou silou, tvrdost má malý vliv na to, jak proces probíhá.
-
Q7. Může EDM obrábět titan
Ano, titanové slitiny se běžně obrábějí EDM, zejména pro letecké a lékařské součásti, kde jejich houževnatost ztěžuje běžné řezání.
-
Q8. Může EDM řezat karbid
Ano, karbid wolframu je běžnou aplikací EDM, zejména pro břitové destičky řezných nástrojů a opotřebitelné díly, kde by samotné broušení bylo pomalé a obtížné.
-
Q9. Jak přesné je EDM obrábění
Přesnost polohování na dobře udržovaném hloubicím EDM stroji běžně spadá do rozsahu kolem plus minus 0,005 mm, ačkoli přesná hodnota závisí na třídě stroje a nastavení procesu.
-
Q10. Jaké povrchové úpravy může EDM dosáhnout
Povrchová úprava závisí na fázi obrábění, přičemž hrubé průchody zanechávají hrubší texturu a dokončovací průchody schopné dosáhnout jemného, téměř zrcadlového povrchu.


Máte-li zájem o naše produkty, poraďte se s námi.
KONTAKTNÍ ÚDAJE
Nantong New Era Technology Co., LTD
- Pětihvězdičkový průmyslový park, okres Chongchuan, město Nantong, provincie Ťiang-su, Čína
- TEL:+86-19851302688
- E-Mail: [email protected]
Produkty
Rychlý odkaz
Novinky
Mobilní terminál
NANTONG NEW ERA TECHNOLOGY CO., LTD Všechna práva vyhrazena. Výrobci CNC obráběcích center Čínská továrna na obráběcí centra
