


Novinky z oboru
Co bych měl zvážit před nákupem VMC?
 2026.07.30
 Novinky z oboru
Rychlá odpověď: Co bych měl zvážit před nákupem VMC?
Před nákupem a vertikální obráběcí centrum , krátká odpověď je tato: přizpůsobte výkon vřetena a rozsah otáček vašemu materiálovému mixu, potvrďte velikost stolu a pojezd osy pokrývají obálku vašeho největšího dílu, zkontrolujte strukturální tuhost odlitku a designu vodicích drah, zkontrolujte kapacitu automatického měniče nástrojů a ověřte, že řídicí platfneboma CNC odpovídá vašemu pracovnímu postupu programování. Přesnost polohování, správa chladicí kapaliny a třísek, připravenost na automatizaci a výrobní zázemí dodavatele doplňují seznam. A stroj VMC je dlouhodobým výrobním aktivem, takže rozhodnutí je jen zřídka o jediném čísle listu se specifikacemi. Jde o to, jak se celá konfigurace chová napříč vaší aktuální skladbou dílů, schématem řazení a rozložením podlahy.
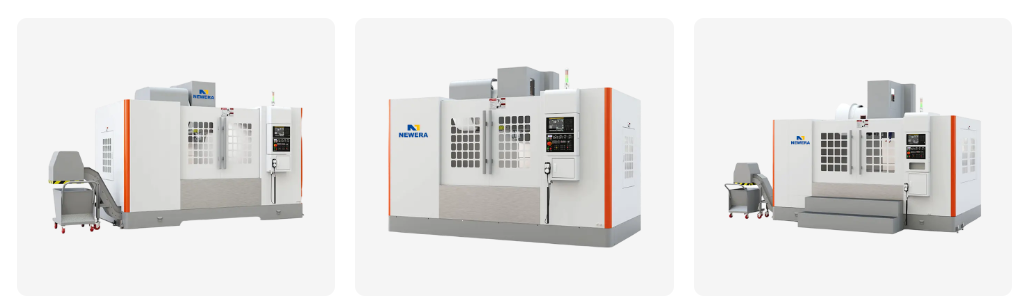
Níže uvedené části podrobně prozkoumají každý faktor s referenčními rozsahy, srovnávacími tabulkami a kontrolním seznamem hodnocení dodavatelů, které kupující běžně používají při zužování možností.
- Výkon vřetena, rozsah otáček a točivý moment přizpůsobené vašemu typickému materiálu
- Velikost stolu a pojezd osy vzhledem k vaší největší části obálky
- Konstrukční tuhost konstrukce odlitku, vedení a žebrování
- Kapacita měniče nástrojů a rychlost výměny nástrojů pro složitost vaší části
- CNC řídicí platforma a jak to vyhovuje vašemu stávajícímu pracovnímu postupu programování
- Přesnost polohování a opakovatelnost potřebné pro vaši třídu tolerance
- Kompatibilita s automatizací pro výměníky palet, nakládání robotů nebo podávání tyčí
- Historie výroby dodavatele a poprodejní technickou podporu
Výkon vřetena, rozsah otáček a točivý moment přizpůsobené vašim obrobkům
Vřeteno je součástí a vertikální obráběcí centrum to nejpříměji rozhoduje o tom, co můžete řezat, jak rychle a jak čistě. Vřeteno vybrané bez ohledu na vaši materiálovou směs má tendenci nechávat na stole buď otáčky, nebo točivý moment, a kupující to často zjistí až poté, co je stroj již na podlaze. Pomáhá myslet ve třech širokých vřetenových třídách spíše než v jediném čísle.
Standardníní momentová vřetena
Tato třída, která běží zhruba mezi 6 000 a 10 000 ot./min., upřednostňuje točivý moment při nízkých a středních otáčkách, což je vhodné pro hrubování oceli, litiny a obecné oceli, kde zatížení třísky záleží více než povrchová rychlost. K této třídě se obvykle přiklánějí obchody provozující těžší úběr materiálu na železném materiálu.
Středorychlostní vyvážená vřetena
Tento rozsah, který se rozšiřuje od přibližně 10 000 do 15 000 otáček za minutu, je běžným výchozím nastavením pro podlahy se smíšenou výrobou, které procházejí jak ocelové komponenty, tak hliníkové díly stejným stroj VMC . Je to spíše praktická střední cesta než specializovaná volba.
Vysokorychlostní vřetena
Od 15 000 do 24 000 ot./min a občas i vyšší točivý moment klesá na vrcholu rozsahu výměnou za povrchovou rychlost. Tato třída je vhodná pro hliníkové konstrukční díly, grafitové elektrody a jemné dokončovací úpravy forem, kde kvalita povrchu závisí spíše na rychlosti vřetena než na hrubé řezné síle.
| Třída vřetena | Typický rozsah rychlostí | Točivý moment Charakter | Nejvhodnější materiál |
|---|---|---|---|
| Standardní točivý moment | 6 000 až 10 000 otáček za minutu | Vyšší točivý moment v dolní části | Ocel, litina, formovací ocel |
| Střední rychlost vyvážená | 10 000 až 15 000 otáček za minutu | Vyvážené v celém rozsahu | Výroba smíšené oceli a hliníku |
| Vysoká rychlost | 15 000 až 24 000 ot./min | Nižší točivý moment blízko nejvyšší rychlosti | Hliník, grafit, úprava forem |
Velikost stolu, pojezd osy a celková stopa stroje
Velikost stolu a zdvih X, Y, Z rozhodují o největší části, kterou můžete spustit, ale také rozhodují o tom, kolik podlahové plochy, světlosti jeřábu a šířky uličky stroj zabere ve vaší dílně. A malé vertikální obráběcí centrum je oblíbený v nástrojárnách a prototypových dílnách právě proto, že zachovává kompaktní půdorys a přitom pokrývá běžné velikosti držáků, desek a krytů.
Referenční pojezd osy X podle velikostní třídy vertikálního obráběcího centra
| Třída VMC | Velikost stolu (přibližně) | X / Y / Z Cestování |
|---|---|---|
| Malé vertikální obráběcí centrum | 600 x 400 mm | 500 / 400 / 400 mm |
| Standardní vertikální obráběcí centrum | 1000 x 500 mm | 1000 / 500 / 600 mm |
| Velké vertikální obráběcí centrum | 1500 x 800 mm a více | 1600 / 800 / 800 mm |
Kromě hrubých čísel zkontrolujte výšku háku jeřábu, přístup vysokozdvižným vozíkem k přednímu a bočnímu panelu a prostor pro úplné otevření dveří elektrické skříně během údržby. Mnoho kupujících správně dimenzuje stroj, ale zapomíná na servisní vůli kolem něj, což si později vynutí nepohodlnou změnu uspořádání.
Konstrukční tuhost, design odlitků a kontrola vibrací
Tuhost určuje, jak a vertikální obráběcí centrum se chová spíše při skutečném řezném zatížení než při volnoběhu. Stroj, který vypadá na papíře identicky jako konkurenční model, se může stále chvět, vychylovat nebo ztrácet kvalitu dokončení, jakmile začne těžký hrubovací průchod, a rozdíl obvykle vyplývá spíše z konstrukce odlitku než z velikosti motoru.
Hledejte širokou základnu sloupu, silné vnitřní žebrování pod stolem, symetrický tepelný design mezi levou a pravou stranou sloupu a konstrukci skříňového vedení nebo lineárního vedení dimenzované přiměřeně vaší typické hloubce řezu. Krabice obecně upřednostňují vysokou stabilitu při hrubování, zatímco lineární vedení upřednostňují vysokou rychlost posuvu a nižší tření. Ani jedno není univerzálně lepší; správná volba závisí na tom, zda se vaše směs dílů přiklání k těžkému úběru materiálu nebo rychlejším a lehčím dokončovacím průchodům.
Vibrace a tepelná stabilita
Zeptejte se, jak skříň vřetena řídí teplo během prodloužené doby chodu, protože tepelný nárůst ve vřetenu je jednou z nejčastějších příčin rozměrového posunu během dlouhé směny. Dobře žebrovaný odlitek v kombinaci s chladicím pláštěm vřetena zmenšuje mezeru mezi první ranní částí mimo stroj a dvoustou částí později ve směně.
Kapacita automatické výměny nástrojů a rychlost výměny nástrojů
Automatický měnič nástrojů neboli ATC je místo, kde se čas cyklu často vyhrává nebo ztrácí u složitých dílů. Nejdůležitější jsou dvě čísla: kapacita zásobníku, což je počet připravených nástrojů, které stroj pojme, a čas výměny nástroje za nástroj, což je rychlost výměny stroje mezi operacemi.
Referenční kapacita zásobníku nástrojů podle požadavků výrobního mixu
Obchod provozující malý počet opakujících se dílů zřídka potřebuje více než šestnáct až dvacet pozic nástroje. Větší zásobník těží z velkého množství dílen, které obrábějí mnoho různých čísel dílů za týden, protože méně ručních výměn nástrojů během pracovního dne se přímo promítá do vyšší doby provozuschopnosti vřetena. Rychlost výměny mezi nástroji je nejdůležitější u dílů s častým přepínáním nástrojů, jako jsou detailní dutiny forem nebo díly s mnoha malými prvky.
CNC řídicí systém a programovací rozhraní
Ovládací platforma na a stroj VMC utváří každodenní zkušenost operátora více než téměř kterákoli jiná jednotlivá součást. Schopné vřeteno spárované s ovládacím prvkem, se kterým se vašim programátorům špatně pracuje, v praxi zaostává za svými specifikacemi.
Chladicí systémy, odvod třísek a design krytu
Dodávka chladicí kapaliny a správa třísek se zřídka objevují na vrcholu kontrolního seznamu kupujícího, přesto přímo ovlivňují životnost nástroje, konzistenci doby cyklu a množství ručního čištění, které dílna pohltí každou směnu.
Možnosti dodávky chladicí kapaliny
Zaplavovací chladicí kapalina zvládne většinu běžných frézovacích prací, zatímco chladicí kapalina skrz vřeteno se stává důležitou pro vrtání hlubokých děr a závitování, kde je odstraňování třísek do hloubky jinak obtížné. Volitelné vysokotlaké chladicí kapaliny pomáhají při lámání třísek v gumovitých nebo dlouhých třískových materiálech.
Čipová evakuace a úplné uzavření
Šnekový dopravník třísek nebo dopravník třísek se závěsným pásem udržuje třísky v pohybu mimo pracovní zónu automaticky, místo aby vyžadoval ruční shrnování během přestávek. Plně uzavřený pracovní prostor snižuje expozici chladicí kapaliny v dílně a zadržuje třísky, což je důležitější, protože se zvyšují otáčky vřetena a rychlost úběru materiálu.
Přesnost polohování a opakovatelnost
Přesnost polohování popisuje, jak blízko se stroj dostane k zadané souřadnici, zatímco opakovatelnost popisuje, jak konzistentně se vrací do stejného bodu během mnoha cyklů. U většiny obecných prací je opakovatelnost den ze dne důležitější, protože určuje konzistenci dílu od dílu v rámci výrobního běhu na a přesný stroj VMC .
- 0,010 mm Typická opakovatelnost, ekonomická třída
- 0,006 mm Typická opakovatelnost, standardní třída
- 0,003 mm Typická opakovatelnost, třída přesnosti
Nižší hodnoty znamenají těsnější opakovatelnost napříč třídami strojů
Přímou roli zde hraje metoda zpětné vazby. Polouzavřené systémy se spoléhají na rotační enkodér u motoru pro odvození polohy, zatímco systémy s uzavřenou smyčkou přidávají lineární stupnici na samotné ose pro měření skutečné polohy stolu, která kompenzuje opotřebení kuličkového šroubu a tepelnou roztažnost v průběhu času. Kupující zaměřující se na třídu těsné tolerance na a přesný stroj VMC by se měli konkrétně zeptat, která metoda zpětné vazby je přizpůsobena, spíše než ji předpokládat pouze z cenové úrovně.
Kompatibilita s automatizací: měniče palet, nakládání robotů a podávání tyčí
I když automatizace není součástí vašeho prvního nákupu, vyplatí se později ověřit, zda ji architektura stroje podporuje. Přidání automatizace do stroje, který pro ně nebyl nikdy navržen, je mnohem obtížnější než začít se správnými přístupovými porty a ovládacím rozhraním od prvního dne.
- Ruční nakládání s jedním operátorem, který se stará o jeden stroj, vhodné pro malé objemy nebo velmi různorodé díly
- Integrace robotické buňky, kde šestiosé robotické rameno nakládá a vykládá díly z upínače, zatímco operátor řídí několik strojů najednou
- Systémy zásobníků palet, kde se automaticky řadí několik předem naložených palet, takže vřeteno mezi návštěvami operátora stále řeže
- Rozšířený bezobslužný nebo bezobslužný provoz, který kombinuje paletové zásobníky, procesní sondování a sledování životnosti nástroje pro noční výrobní série
Přizpůsobení typu VMC vaší aplikaci: Výroba forem, automobilové díly a obecné obrábění
Ne každá aplikace váží stejné faktory stejně. Obchod zaměřený na VMC pro výrobu forem upřednostňuje rigiditu a opakovatelnost před hrubou propustností, zatímco obchod běží automobilové díly VMC stroj linka typicky upřednostňuje dobu cyklu, připravenost na automatizaci a konzistentní propustnost v rámci dlouhých výrobních sérií.
- Malé vertikální obráběcí centrum
- Standardní vertikální obráběcí centrum
- Přesnost / Custom Vertical Machining Center
| Typ VMC | Primární aplikace | Síla klíče |
|---|---|---|
| Malé vertikální obráběcí centrum | Prototypové dílny, nástrojárny | Kompaktní půdorys, nižší nároky na podlahovou plochu |
| Standardní vertikální obráběcí centrum | Všeobecná dílna, automobilové díly VMC strojní práce | Vyvážená rychlost, pojezd a tuhost |
| Přesnost / Custom VMC | VMC pro výrobu forem, detail parts | Těsná opakovatelnost, tepelná stabilita |
Hodnocení výrobce nebo dodavatele vertikálního obráběcího centra
Specifikace vyprávějí část příběhu, ale výrobní pozadí a vertikální obráběcí centrum manufacturer or vertikální obráběcí centrum supplier řekne zbytek. Dva stroje s téměř identickými specifikacemi mohou stále fungovat velmi odlišně v průběhu let provozu v závislosti na tom, jak konzistentně jsou postaveny a podporovány.
| Oblast hodnocení | Co hledat |
|---|---|
| Historie výroby | Roky aktivního navrhování a výroby modelů strojů, v rámci vlastního získávání komponentů |
| Možnost přizpůsobení | Podpora požadavků OEM a ODM, konfigurovatelné vřeteno, stůl a možnosti ovládání |
| Poprodejní podpora | Dostupnost technického poradenství, přístup k náhradním dílům, vzdálená diagnostická podpora |
| Konzistence výroby | Opakovatelná geometrie a proces kalibrace napříč výrobními jednotkami |
| Dokumentace | Přehledné návody k obsluze, plány údržby, kabeláž a odkazy na parametry |
Kupující hledající a zakázkové vertikální obráběcí centrum konfigurace by měla na začátku diskusí potvrdit, zda může dodavatel upravit kužel vřetena, rozměr stolu, preference značky a automatizační rozhraní jako zakázkový výrobce VMC , spíše než objevování limitů flexibility pozdě v procesu.
Běžné chyby, kterým je třeba se vyhnout při výběru stroje VMC
- Poddimenzování výkonu vřetena pro nejtěžší materiál ve směsi součásti spíše než pro průměrnou práci
- Ignorování servisního povolení kolem stroje pro dveře skříně, přístup k nádrži chladicí kapaliny a budoucí automatizaci
- S výhledem na filtraci chladicí kapaliny potřeby pro specifický materiál, který se vyrábí
- Výběr čistě na základě údajů o rychlosti při vynechání kontroly tuhosti a opakovatelnosti
- Podcenění doby školení operátora potřebné pro neznámé ovládací rozhraní
- Léčba an cenově dostupný stroj VMC hledání jako důvod k přeskočení kontroly tuhosti nebo přesnosti, když je užitečnějším přístupem zjistit, které specifikace jsou pro vaši kombinaci součástí skutečně důležité, před porovnáním možností
Poptávka v oboru a proč vertikální obráběcí centra zůstávají hlavní investicí
Poptávka po vertikálních obráběcích centrech zůstala odolná, protože pokrývají širokou škálu geometrií součástí s poměrně kompaktním půdorysem. Analýza průmyslového trhu předpokládá, že segment globálních vertikálních obráběcích center bude expandovat z odhadovaných hodnot 7,6 miliardy USD v roce 2025 na téměř 9,9 miliardy USD do roku 2031 , což odráží stabilní roční růst (Zdroj: Vertical Machine Center Market Forecast, 2026 až 2031). Samostatný průmyslový výzkum umisťuje vertikální segment na zhruba 61procentní podíl širšího trhu obráběcích center v roce 2026, což je odrazem toho, kolik výrobců upřednostňuje flexibilitu a nákladovou efektivitu vertikálních konfigurací oproti jiným typům strojů (Zdroj: Velikost trhu a příležitosti obráběcích center, 2026 až 2033).
- 9,9 miliardy USD Předpokládaná hodnota segmentu VMC do roku 2031
- 61 % Podíl vertikálních segmentů obráběcích center, 2026
- 45 % Asijsko-pacifický podíl poptávky po obráběcích centrech, 2026
Tento růst je z velké části poháněn výrobou automobilových komponentů, výrobou forem a zápustek a obecným průmyslovým obráběním, třemi oblastmi, kde a vertikální obráběcí centrum zůstává praktickou výchozí volbou pro výrobce, kteří zvažují flexibilitu vzhledem k podlahové ploše a době nastavení.
O společnosti Nantong New Era Technology Co., LTD
Společnost Nantong New Era Technology Co., LTD se již více než dvacet let specializuje na vývoj, navrhování a výrobu strojů s číslicovým řízením a CNC obráběcích strojů, s podporou specializovaného týmu napříč vývojem technologií, výrobou a prodejními službami. Jako a stroj VMC manufacturer provozující zavedenou vertikální obráběcí centrum factory v Číně společnost neustále absorbovala pokrokový technický vývoj z domova i ze zahraničí a vyrostla ve výrobce s kompletní výrobní a montážní kapacitou.
Pracovat jako OEM Výrobce vertikálního obráběcího centra a ODM stroj VMC China partner, Nantong New Era Technology, se zaměřuje na poskytování praktických řešení a konzistentní kvality produktů zákazníkům podpořené citlivými službami, ať už je požadavkem standardní konfigurace nebo přizpůsobení nastavení prostřednictvím Výrobce CNC vertikálního obráběcího centra schopnost.
Často kladené otázky
-
Q1: K čemu se používá stroj VMC?
Vertikální obráběcí centrum se používá pro frézování, vrtání, závitování, vyvrtávání a tvarování kovových a jiných strojírenských materiálů, běžně pro konzoly, pouzdra, desky a dutiny forem.
-
Q2: Proč si vybrat vertikální obráběcí centrum?
Vertikální obráběcí centrum nabízí jednoduché nastavení, jasnou viditelnost řezné zóny a menší půdorys ve srovnání s mnoha jinými konfiguracemi pro výrobu obecných dílů.
-
Q3: Jaké jsou hlavní součásti VMC?
Mezi základní komponenty patří vřeteno a motor, osová konstrukce s kuličkovými šrouby a vodicími vedeními, pracovní stůl, automatický měnič nástrojů, CNC řídicí skříň a chladicí systém.
-
Q4: Jak CNC řídí stroj VMC?
CNC řízení čte naprogramované instrukce a koordinuje servomotory na každé ose, otáčky vřetena a měnič nástrojů pomocí zpětnovazebních zařízení ke správné poloze během obrábění.
-
Q5: Jaké operace může VMC provádět?
Vertikální obráběcí centrum může provádět čelní frézování, frézování drážek, vrtání, závitování, vystružování, vyvrtávání a profilování kontur, spolu s dokončováním dutin forem na mnoha typech součástí.
-
Q6: Podporujete OEM a ODM?
Podpora.
-
Q7: Proč si vybrat nás?
Nezávislý výzkum a vývoj, profesionální tým, s dlouhou historií.
-
Q8: Může váš obal zajistit bezpečnost produktu?
Může.
-
Q9: Jaký je rozdíl mezi VMC a horizontálním obráběcím centrem?
VMC má vertikální vřeteno, které je vhodné pro ploché díly a práci s formami s jednodušším nastavením, zatímco horizontální obráběcí centrum upřednostňuje těžkou vícestrannou výrobu s automatizací palet.
-
Q10: Jak určím správnou velikost stolu pro mé díly?
Začněte s obálkou největšího dílu plus upínacím zařízením a vůlí nástroje, poté jej porovnejte s dráhou X, Y a Z posuzovaných modelů vertikálních obráběcích center.


Máte-li zájem o naše produkty, poraďte se s námi.
KONTAKTNÍ ÚDAJE
Nantong New Era Technology Co., LTD
- Pětihvězdičkový průmyslový park, okres Chongchuan, město Nantong, provincie Ťiang-su, Čína
- TEL:+86-19851302688
- E-Mail: [email protected]
Produkty
Rychlý odkaz
Novinky
Mobilní terminál
NANTONG NEW ERA TECHNOLOGY CO., LTD Všechna práva vyhrazena. Výrobci CNC obráběcích center Čínská továrna na obráběcí centra
