


Novinky z oboru
Domů / Novinky / Novinky z oboru / Vysvětlení CNC obráběcích center: typy, klíčové specifikace a jak si vybrat
Vysvětlení CNC obráběcích center: typy, klíčové specifikace a jak si vybrat
 2026.09.23
 Novinky z oboru
Dodavatel obrábění nám jednou přinesl cenovou nabídku na 2 000 těles čerpadel s jednoduchým požadavkem: tolerance vrtání ±0,008 mm, dokumentovaná na každém dílu. Dílenské ruční mlýny mohly toto číslo dosáhnout v dobrý den, ale ne směnu za směnou, a ne se záznamy měření, které zákazník požadoval. Zakázka putovala do dílny provozující CNC obráběcí centra. Otázka majitele poté byla přesně ta, kterou by si měl položit každý kupující: jaký typ obráběcího centra vlastně potřebuji a které specifikace skutečně rozhodují o tom, zda vydělá?
Co definuje CNC obráběcí centrum?
Umístěte obráběcí centrum vedle CNC frézky na dílnu a viditelným rozdílem je automatická výměna nástrojů (ATC). CNC obráběcí centrum je počítačově numericky řízený obráběcí stroj určený k provádění frézování, vrtání, vyvrtávání, závitování a vystružování v jednom nastavení, vytahování nástrojů ze zásobníku a jejich výměna bez rukou operátora. Tato jediná schopnost přemění operaci řezání jedním nástrojem na sekvenční proces: stroj může čelit součásti, vrtat její otvory, vyvrtávat kritické průměry a závitovat závity – to vše v jednom programovém cyklu.
Proč na tom záleží na straně nákladů? Protože každá ruční výměna nástroje je zdrojem variací. Nástroj sedí jinak v držáku, liší se utahovací moment obsluhy a mění se stav zahřívání vřetena. Obráběcí centrum tyto proměnné odstraňuje, a proto je opakovatelnost, nikoli rychlost, skutečným důvodem modernizace obchodů. Níže uvedené schéma ukazuje hlavní komponenty, které budete vyhodnocovat na jakémkoli obráběcím centru — sloup, vřetenovou hlavu s pohonem, pracovní stůl, zásobník nástrojů, ovládací panel a základnu, která nese celou konstrukci.
Hlavní součásti CNC obráběcího centra
Podrobnější návod, jak řídicí systém koordinuje změny vřetena, os a nástrojů, naleznete v našem průvodci co je to CNC obráběcí centrum a proč na něm záleží vysvětluje regulační smyčku krok za krokem.
Tři hlavní konfigurace
Téměř každé obráběcí centrum na trhu spadá do tří rodin. Volba je řízena tvarem obrobku, počtem ploch, které je třeba obrábět, a velikostí součásti.
Vertikální obráběcí centra (VMC)
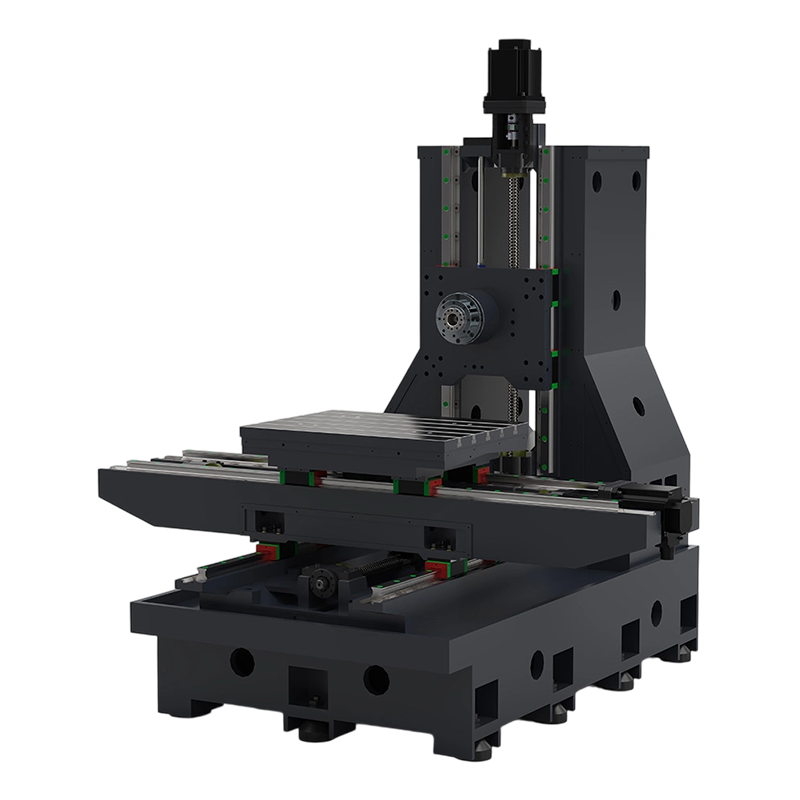
VMC udržuje vřeteno kolmo ke stolu. Je výchozí pro ploché díly, formovací desky, konzoly a jakýkoli obrobek, jehož kritické funkce jsou přístupné shora. Nastavení je jednoduché, protože stůl je otevřený na tři strany a počáteční investice je nejnižší ze tří rodin. Pro dílnu, která řeže typické výrobní díly až do velikosti zhruba 1 000 mm v pohybu X, poskytuje VMC nejlepší poměr schopností k investovanému kapitálu. Ekonomický VMC EV850 je reprezentativním vstupním bodem pro obchody, které přecházejí od ručního frézování.
 EV850 Ekonomické vertikální obráběcí centrum pro výrobní provozy Tento VMC nabízí cenově dostupný vstupní bod pro obchody, které přecházejí od ručního frézování, s designem, který usnadňuje nakládání jeřábem, přístup k údržbě a ovládání HMI jedním tlačítkem. Zobrazit produkt →
Horizontální obráběcí centra (HMC)
Otočte vřeteno o 90 stupňů a získáte HMC. Horizontální orientace umožňuje třísky odpadávat z nástroje a obrobku, což zlepšuje životnost nástroje a kvalitu povrchu u hlubokých otvorů a krabicovitých dílů. HMC také přijímají měniče palet přirozeněji než VMC, takže dominují automatizovaným buňkám obrábějícím pouzdra převodovek, tělesa ventilů a pouzdra čerpadel ve středních až velkých objemech. Horizontální obráběcí centrum HMC80 ukazuje charakteristické uspořádání: vřeteno, sloup a paletový systém, který lze rozšířit do vícepaletové buňky.
 Horizontální obráběcí centrum HMC80 pro automatizované paletové buňky Díky svému horizontálnímu vřetenu a uspořádání vhodnému pro palety je tento stroj vhodný pro díly s hlubokým vrtáním a krabicovité díly a může se rozšířit na automatizaci více palet pro střední až velké objemy. Zobrazit produkt →
Portálová obráběcí centra
Když obrobek překročí asi 1,5 m při pojezdu X, převezme řízení portál. Vřeteno jede na mostě podepřeném dvěma sloupy, zatímco obrobek zůstává nehybný na loži. Tento uzavřený rám nabízí vynikající tuhost v celém velkém plášti, a proto jsou portály standardním vybavením velkých lisoven a forem, leteckého konstrukčního obrábění a zpracování těžkých plechů. Portálové obráběcí centrum PL2016 je typickým příkladem portálového portálu střední velikosti s 2 000 mm pojezdu X.
 PL2016 Portálové obráběcí centrum pro velké tuhé obrobky Portál střední velikosti s pojezdem X 2000 mm, zkonstruovaný pro práci s velkými zápustkami, formami, letectvím a plechem, kde je nezbytná tuhost uzavřeného rámu napříč velkým pláštěm. Zobrazit produkt →
| Kritérium | VMC | HMC | Portál |
|---|---|---|---|
| Orientace vřetena | Vertikální | Horizontální | Vertikální |
| Nejlepší tvar dílu | Ploché části, prvky s horním přístupem | Krabicové díly, hluboké otvory, víceplošné obrábění | Velké desky, velké formy, dlouhé konstrukční díly |
| Typické X cestování | 600–1 380 mm | 630–1 000 mm | 2 000–2 500 mm |
| Čipová evakuace | Mírný | Vynikající (s pomocí gravitace) | Mírný |
| Potenciál automatizace | Ruční nebo paletový | Paletový standard | Ruční nebo železniční |
| Relativní cenový index | 1.0 | 1,6–1,9 | 2,2–2,8 |
Volba mezi těmito rodinami je zřídka o tom, která z nich je „lepší“. Výběr mezi VMC a HMC závisí na geometrii součásti a velikosti dávky – naše srovnání VMC vs HMC stanovuje pravidla rozhodování v praxi.
Klíčové specifikace, které rozhodují o výkonu v reálném světě
Čtyři skupiny specifikací určují, zda si obráběcí centrum zaslouží svou údržbu: pojezd osy, výkon vřetena, kapacita nástroje a řídicí systém. Musí být přezkoumány jako balík, protože velký pojezd se slabým vřetenem nebo malým zásobníkem nástrojů ztíží skutečné zakázky bez ohledu na čísla brožury.
Hodnoty posuvu os odpovídají katalogovým specifikacím aktuálních modelů obráběcích center New Era.
Posun osy je prvním filtrem, protože definuje maximální velikost součásti. Praktickým pravidlem je, že nekupujte stroj, jehož největší rozměr dílu je více než 70 procent jmenovitého zdvihu – potřebujete prostor pro uchycení obrobku, upínky a vůli nástroje.
| Specifikace | Vstupní VMC | HMC | Portál |
|---|---|---|---|
| Pracovní dráha X/Y/Z | 850 × 560 × 560 mm | 800 × 700 × 700 mm | 2 000 × 1 600 × 800 mm |
| Kužel vřetena | BT40 | BT40 / BT50 | BT50 |
| Rozsah otáček vřetena | 8 000–12 000 ot./min | 6 000–8 000 ot./min | 4 000–6 000 ot./min |
| Zásobník nářadí capacity | 16–24 nástrojů | 24–40 nástrojů | 16–24 nástrojů |
| Typická aplikace | Formy, držáky, desky | Pouzdra, válce, články | Velké formy, letecké desky |
Rychlost vřetena by měla odpovídat vašemu dominantnímu materiálu. Pokud řežete převážně ocel, stačí vřeteno s 8 000 otáčkami za minutu a poskytuje lepší krouticí moment při nižších otáčkách než jednotka s otáčkami 12 000 za minutu; pokud řežete hliník, vyšší rozsah otáček stojí za příplatek.
Přiřazení stroje k dílu: Porovnání radaru
Majitelé obchodů obvykle hodnotí stroj podle šesti kritérií: flexibilita nastavení, tuhost, efektivita půdorysu, připravenost na automatizaci, schopnost výroby velkých dílů a nákladová efektivita. Vykreslete tři konfigurace a kompromisy se stanou viditelnými.
Kvalitativní srovnání – hodnocení odráží typické silné stránky každé konfigurace v běžných aplikacích dílen.
Radar dává kompromis jasně najevo. VMC vede v oblasti flexibility a efektivity nákladů, a proto zůstává nejběžnějším prvním obráběcím centrem. HMC vede v oblasti připravenosti na automatizaci a řízení čipů – správná odpověď, když stejná rodina dílů běží měsíce. Portál vede k tuhosti a kapacitě velkých dílů, ale platí pokutu v půdorysu a ceně. Vyberte dimenzi, která nejčastěji selhává při vašich aktuálních úlohách, a nechejte to být rozhodující osou.
Kde si obráběcí centra vydělávají
CNC obráběcí centra se používají v každém segmentu přesné výroby. Běžným vzorem je, že čím vyšší je hodnota obrobku, tím větší je finanční dopad jediné chyby operátora – a tím pádnější je argument pro automatizované, opakovatelné procesy. Mezi typické aplikace patří:
- Forma a matrice: jádra, dutiny a držáky elektrod, často spárované s ponorným EDM pro ostré vnitřní rohy a kalené detaily, na které se frézy nedostanou.
- Automobilový průmysl: skříně převodovky, brzdové třmeny, čepy řízení a tělesa čerpadel ve středních až vyšších sériích.
- Letectví a kosmonautika: konstrukční žebra, přepážky a tenkostěnné monolitické díly, kde je úběr materiálu vysoký a tuhost je kritická.
- Lékařství a elektronika: pouzdra nástrojů, prototypy implantátů, formy konektorů a chladiče, kde jsou tolerance těsné a šarže malé.
V lisovnách je běžným a efektivním rozdělením nechat obráběcí centrum provádět 70–80 procent úběru materiálu a používat CNC EDM pro geometrii, kterou rotující fréza nedokáže vyrobit. Tato kombinace vysvětluje, proč mají výrobci forem tendenci investovat do obou technologií, než aby sázeli na jednu.
Náklady na vlastnictví: Co se sčítá za pět let
Pořizovací cena je nejviditelnější číslo, ale je to nejmenší užitečné číslo. Po dobu pěti let náklady na vlastnictví obráběcího centra zahrnují nástroje a upínání obrobku, údržbu, energii, čas programování a náklady na samotnou podlahovou plochu. Stroj, který jezdí na dvě směny, může svou cenu ospravedlnit za 18 až 24 měsíců; stejný stroj běží šest hodin denně může trvat pět let. Koupit kapacitu, kterou můžete skutečně načíst.
Orientační index pro srovnatelné pracovní obálky – skutečné ceny závisí na možnostech, řídicím systému a konfiguraci.
Relativní ceny mezi třídami jsou pouze začátkem. Upínání obrobku a nástroje často přidávají 10–20 procent k nákupní ceně za první sadu zakázek. Energie a spotřební materiál jsou menší řada, ale údržba nikoli: VMC střední velikosti potřebuje službu kontroly vřetena a mazání podle pevně stanoveného plánu a odložením této práce se vytvoří klasický vzorec poruch, kdy se odchylky odchýlí a stroj selže během výrobní zakázky namísto plánovaných odstávek.
Body údržby, které chrání investici
Plán údržby, který udržuje obráběcí centrum přesné, není složitý, ale musí být dodržován podle kalendáře, nikoli podle krizového plánu:
- Každá směna — zkontrolujte koncentraci chladicí kapaliny, mazání dráhy a teplotu vřetena; poslouchejte neobvyklé zvuky řezání.
- Týdně — zkontrolujte rameno zásobníku nástrojů a snímače svorek; očistěte kužel vřetena.
- Měsíčně — zkontrolujte vůli a hodnoty kompenzace os; zkontrolujte, zda kryty cest na čipy.
- Čtvrtletně – spusťte test ballbar, abyste ověřili přesnost kruhovitosti a úhlopříčky.
- Ročně — úplné geometrické vyrovnání, kalibrace stupnice a servis mazacího systému.
Plánovaná údržba je nejlevnější pojištění, které si můžete koupit. Obráběcí centrum udržované ve svém kalibračním cyklu bude mít toleranci roky; ten, který je zanedbáván, spotřebuje drahé nástroje a přepracování dlouho předtím, než zcela selže.
Často kladené otázky o CNC obráběcích centrech
Q1. Co je to CNC obráběcí centrum?
CNC obráběcí centrum je počítačem řízený obráběcí stroj, který provádí frézování, vrtání, vyvrtávání, závitování a vystružování s automatickým výměníkem nástrojů, takže v jednom programovém cyklu probíhá více operací bez ruční výměny nástrojů.
Q2. Jaký je rozdíl mezi VMC a HMC?
Vertikální obráběcí centrum má vertikální vřeteno a hodí se pro ploché díly s prvky nahoře. Horizontální obráběcí centrum má horizontální vřeteno, lepší odvod třísek a je lepší volbou pro krabicové díly a automatizované paletové buňky.
Q3. Kolik stojí CNC obráběcí centrum?
VMC základní úrovně je nejdostupnějším způsobem, zatímco konzoly HMC stojí zhruba 1,5 až 1,9krát více a brány 2,2 až 2,8krát více u srovnatelných obálek. Celkové náklady na vlastnictví za pět let zahrnují také nástroje, údržbu, energii a programování.
Q4. Co znamenají 3-osa, 4-osa a 5-osa?
Popisují počet řízených os. 3-osý stroj pohybuje X, Y a Z. 4-osý přidává otočný stůl. 5osý přidává dvě rotační osy, takže nástroj může přistupovat k dílu z téměř jakéhokoli úhlu v jednom nastavení.
Q5. Může obráběcí centrum nahradit CNC frézku?
Ve většině výrobních prací ano, protože obráběcí centrum přidává automatickou výměnu nástrojů, rychlejší časy cyklů a lepší konzistenci. Výjimkou jsou velmi velké, dlouhé díly, které vyžadují rozšířenou obálku vyhrazené frézky nebo portálu.
Q6. K čemu slouží portálové obráběcí centrum?
Portál machining centers are used for large workpieces such as big mold bases, aerospace structural plates, and oversized brackets where X travel exceeds about 1.5 m and the workpiece stays stationary under a moving bridge.


Máte-li zájem o naše produkty, poraďte se s námi.
KONTAKTNÍ ÚDAJE
Nantong New Era Technology Co., LTD
- Pětihvězdičkový průmyslový park, okres Chongchuan, město Nantong, provincie Ťiang-su, Čína
- TEL:+86-19851302688
- E-Mail: [email protected]
Produkty
Rychlý odkaz
Novinky
Mobilní terminál
NANTONG NEW ERA TECHNOLOGY CO., LTD Všechna práva vyhrazena. Výrobci CNC obráběcích center Čínská továrna na obráběcí centra
