


Novinky z oboru
Domů / Novinky / Novinky z oboru / Pětiosé portálové CNC: Kompletní průvodce kupujícího pro přesné obrábění ve velkém měřítku
Pětiosé portálové CNC: Kompletní průvodce kupujícího pro přesné obrábění ve velkém měřítku
 2026.09.16
 Novinky z oboru
Když do vaší dílny dorazí 3metrový rám pro letectví a kosmonautiku, strategie obrábění není pouze o rychlosti vřetena. Jde o to, zda jedno upnutí dokáže udržet toleranci po celé délce součásti. Pětiosý portálový CNC stroj odpovídá na tuto otázku kombinací velkého rámu ve stylu mostu s pěti osami simultánního pohybu.
První závěr: pětiosé portálové CNC je nejpraktičtější způsob, jak obrábět velké, složité obrobky v jednom nastavení. Méně manipulací znamená lepší přesnost, nižší náklady na upnutí a kratší celkovou dobu cyklu. Zbytek tohoto článku vysvětluje, jak struktura funguje, na kterých specifikacích záleží a kde si tato třída strojů vydělává na udržení.
Co je pětiosý portálový CNC stroj?
Portálový stroj je postaven kolem dvou sloupů namontovaných na podlaze, které nesou příčný nosník. Hlava vřetena jede na nosníku, zatímco obrobek sedí na stole mezi sloupy. Ve srovnání s vertikálním obráběcím centrem s C-rámem nabízí portálová konstrukce mnohem vyšší tuhost na jednotku ceny, když pracovní plocha přesahuje zhruba 2 metry.
Část "5 os" znamená tři lineární osy (X, Y, Z) plus dvě rotační osy. Ve většině pětiosých portálových konfigurací jsou rotační osy osa A (naklánění kolem X) a osa C (rotace kolem Z) zabudované do hlavy vřetena. Některé konstrukce umisťují místo toho rotační osy na stůl, což je lepší pro extrémně těžké obrobky.
Pochopení rozdílu bude snazší, pokud začnete základy portálového obráběcího centra a poté porovnejte možnosti stylu hlavy.
Níže uvedený výkres ukazuje typické konstrukční moduly pětiosého portálového CNC stroje.
Pět os, 3 2 nebo tři osy: Přizpůsobení pohybu dílu
Ne každý velký díl potřebuje současné pětiosé obrábění. Mnoho prizmatických dílů perfektně zvládne tříosý portál nebo 3 2 polohová hlava. Rozhodnutí závisí na tom, na kolik stran musíte dosáhnout, zda jsou povrchy tvarované a jak často si můžete dovolit znovu upnout.
| Schopnost | 3-osý portál | 3 2 polohové | 5-osé simultánně |
|---|---|---|---|
| Nastavení pro pětistranný díl | 4–6 | 2–3 | 1 |
| Šikmé otvory a porty | Manuální indexování | Ano | Ano |
| Komplexní 3D konturování | Omezené | Stupňovité zakončení | Jednoprůchodová úprava |
| Programátorské úsilí | Nízká | Střední | Vysoká |
| Relativní investice | Nízkáest | střední | Vysokáest |
Nastavení požadovaná pro typický pětistranný velký díl
Ilustrativní srovnání; skutečný počet nastavení závisí na geometrii součásti a konfiguraci stroje.
Praktické řešení: pokud jsou vaše díly převážně ploché s občasnými šikmými otvory, portál 3 2 šetří peníze a snižuje riziko programování. Pokud obrábíte lopatky turbín, oběžná kola, vložky forem se složenými křivkami nebo díly s těžko dostupnými podříznutími, je současný pohyb v pěti osách jediným způsobem, jak je efektivně opracovávat.
Klíčové specifikace, které je třeba zkontrolovat před nákupem
Pracovní obálka a stůl
Vzdálenost mezi sloupy definuje maximální šířku obrobku. Pojezd v ose Y definuje hloubku, kterou můžete dosáhnout z přední části stolu, a pojezd v ose Z řídí maximální výšku součásti plus délku nástroje. Vždy měřte přípravek také do obálky, nejen část.
- Pojezd v ose X: běžně 3 až 12 m u portálových strojů
- Vzdálenost mezi sloupy: zvolte o 300–500 mm širší než váš největší osvědčený obrobek
- Zatížení stolu: ověřte ho se skutečným obrobkem a hmotností upínacího přípravku
Výkon vřetena
Výkon vřetena a točivý moment rozhodují o tom, kolik materiálu můžete odstranit na jeden průchod. Vřeteno s 10 000–15 000 otáčkami za minutu s výkonem 30–60 kW pokrývá většinu hliníkových aplikací v leteckém průmyslu a formovacích ocelích. U titanu nebo Inconelu hledejte nižší rychlost s vyšším točivým momentem a robustní rozhraní HSK nebo Capto.
Konfigurace os a rotační hlava
Zkontrolujte, zda jsou rotační osy vidlicové, otočné nebo stolní. Vidlicové hlavy jsou běžné pro současnou práci v pěti osách, protože umožňují lepší dosah nástroje a menší interference s příčným nosníkem. Pro velmi těžké obrobky může být bezpečnější volbou stolní konstrukce s B/C rotačními osami.
Kompatibilita ovládání a CAM
Pětiosé portálové stroje závisí na schopnosti CNC zvládnout kinematickou transformaci, řízení bodu nástroje (TCP) a zabránění kolizi. Postprocesor CAM musí přesně odpovídat kinematice hlavy. Před podpisem objednávky požádejte tvůrce o seznam postprocesorů.
Kde se to vyplatí: Aplikace, které potřebují pětiosý portál
Pětiosý portálový CNC není stroj pro všeobecné použití. Vydělává si na své náklady, když je pracovní obálka velká, součást je složitá a opětovné upnutí je drahé nebo riskantní. Poptávce dominují tři aplikační skupiny.
Letectví a obrana
Monolitické hliníkové rámy, žebra křídel, nosníky a přepážky kombinují dlouhé rozměry s tenkými stěnami a pětistranným obráběním. Portálová konstrukce podpírá dlouhou osu X, zatímco otočná hlava dosahuje šikmých kapes upevňovacích prvků bez přemísťování součásti. Jedno nastavení také snižuje geometrickou chybu mezi prvky.
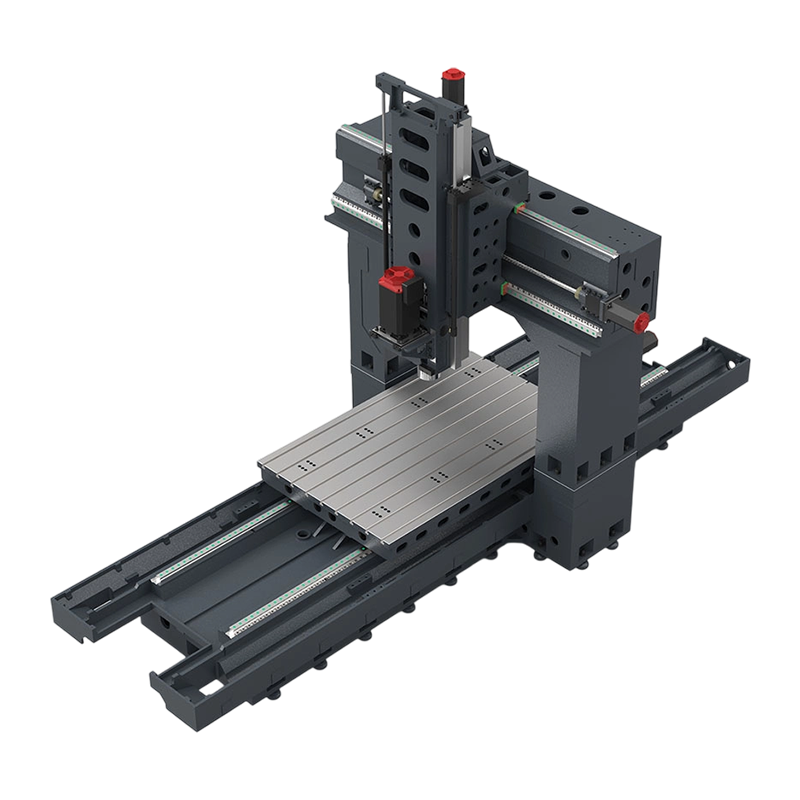 PL2518 Portálové obráběcí centrum pro velké konstrukční díly Tento pětiosý portálový stroj vyhovuje dlouhým hliníkovým součástem a širokým povrchům matrice, nabízí velký pracovní prostor a zvýšený výkon vřetena. Jeho přístupný stůl a chytré ovládací prvky zkracují dobu nastavení a zároveň zlepšují efektivitu dokončování. Zobrazit produkt →
Výroba velkých forem a zápustek
Automobilové formy pro vnější panely, velké plastové vstřikovací formy a nástroje pro tlakové lití vyžadují kontinuální povrchovou úpravu na širokých plochách. Pětiosý portál udržuje nástroj kolmo k povrchu, čímž se dosahuje lepší povrchové úpravy a řezání mnohem méně ručního leštění. Stejný stroj dokáže pracovat s grafitovými elektrodami, je-li vybaven vhodným vřetenem a odsáváním prachu.
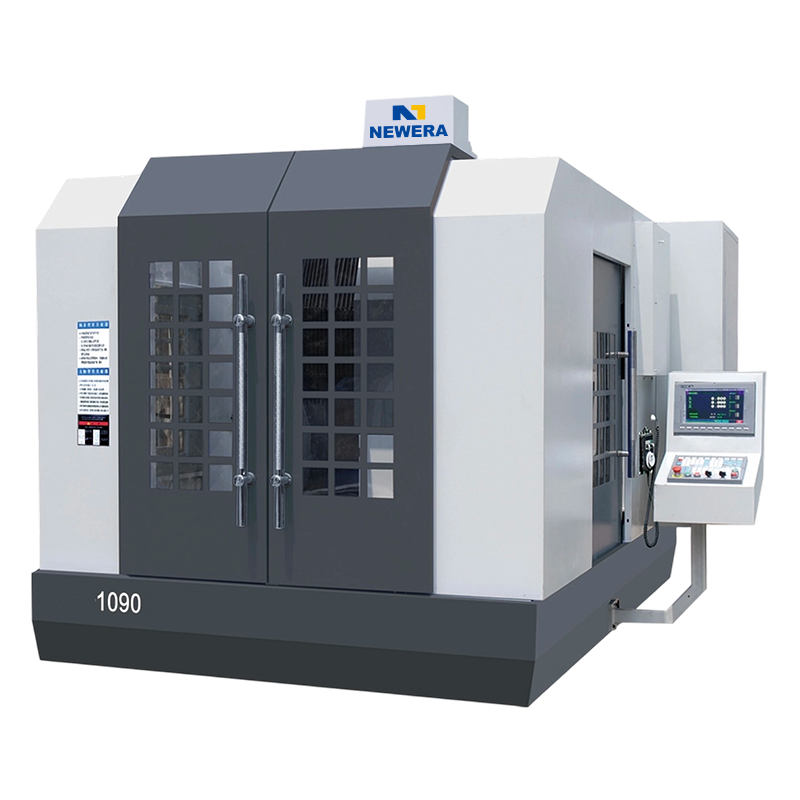 NE1090 CNC portálová frézka pro nadrozměrné obrobky Tato portálová fréza, postavená pro velké formy a pouzdra za hranicemi vertikálního obráběcího centra, využívá litinovou konstrukci a vysokorychlostní keramická ložiska pro tuhost a přesnost. Jeho hluboký dosah v ose Z zvládne dutiny, do kterých se jiné stroje nedostanou. Zobrazit produkt →
Energetika, železnice a těžká technika
Formy lopatek větrných turbín, skříně plynových turbín, podvozkové rámy pro železniční vozy a velké převodovky často překračují limity vertikálního obráběcího centra. V těchto případech otevřený stůl portálu a velká osa Z umožňují vřetenu přístup do hlubokých dutin, kam se stroj s C-rámem jednoduše nedostane.
Časté chyby při specifikaci pětiosého portálu
- Ostření pouze na pojezd X/Y/Z a ignorování výšky příčného paprsku. Část se může vejít na stůl, ale přesto koliduje s paprskem, když se hlava nakloní.
- Zapomínáme, že rotační osy potřebují krouticí moment, nejen rychlost. Mnoho pětiosých hlav vypadá na papíře rychle, ale neudrží těžký nástroj v šikmém řezu.
- Podcenění křivky učení programování. Pětiosé simultánní obrábění vyžaduje dovednosti CAM, disciplínu nastavení a simulační návyky, které tříosé dílny nemají.
- Zanedbání délky nástroje a vůle držáku nástroje. Otočná hlava přidává fyzickou velikost, která mění minimální dosah a nejnižší polohu Z.
- Přizpůsobení vřetena materiálu pouze částečně — bez uvažování uchycení a tlumení. Dlouhé tenké stěny na velkých dílech mohou vytvářet chvění, které žádný upgrade vřetena nevyřeší.
Často kladené otázky o pětiosém portálovém CNC
Q1: K čemu se používá 5osý portálový CNC stroj?
Používá se pro velké obrobky, které potřebují pětistranné nebo obrysové obrábění v jednom nastavení – typicky letecké konstrukční díly, velké bloky forem a zápustek a energetické komponenty. Portálový rám poskytuje tuhost potřebnou k udržení přesnosti na dlouhých pojezdech.
Q2: Kolik stojí 5osý portálový CNC stroj?
Cena závisí na pracovním prostoru, výkonu vřetena, konfiguraci rotační osy a řídicím systému. Žádné dva citáty nejsou stejné. Správný přístup je specifikovat svůj největší díl a požádat výrobce, aby kolem něj nakonfiguroval stroj.
Q3: Jaký je rozdíl mezi 5osým portálem a 5osým vertikálním obráběcím centrem?
VMC má C-rám s vřetenem namontovaným nad stolem v jediném litém sloupu. Portál má dva sloupy nesoucí příčný nosník, což zvyšuje tuhost a umožňuje mnohem delší pojezd v ose X. Portál je obvykle preferován, když díl přesahuje 2 metry.
Q4: Jakou přesnost může mít 5osý portálový CNC?
Přesnost závisí na kompenzaci, tepelné kontrole a zpětné vazbě na stupnici. Správně specifikovaný stroj dokáže udržet polohování v rozsahu několika setin milimetru, a proto je vhodný pro formy a přesnou výrobu. Výrobce by měl poskytnout údaje o přesnosti naměřené v celém objemu, nikoli pouze v jednom bodě.
Q5: Může být 3osý portálový CNC upgradován na pětiosý později?
Dodatečná montáž rotační hlavy nebo stolu je možná, pokud jsou řídicí systém a pohony kompatibilní, ale náklady na inženýrství se často blíží ceně nového stroje. Většina firem volí pětiosou verzi, když už 3osý stroj nestačí.
Q6: Jakou údržbu potřebuje portálové obráběcí centrum?
Údržba se zaměřuje na mazání vodicích drah, čištění zpětné vazby okují, chlazení vřetena a kontrolu těsnění rotační hlavy. Protože portál má dlouhou osu X, pravidelné kontroly nivelace jsou také důležité, aby se zabránilo posunu přesnosti v průběhu času.


Máte-li zájem o naše produkty, poraďte se s námi.
KONTAKTNÍ ÚDAJE
Nantong New Era Technology Co., LTD
- Pětihvězdičkový průmyslový park, okres Chongchuan, město Nantong, provincie Ťiang-su, Čína
- TEL:+86-19851302688
- E-Mail: [email protected]
Produkty
Rychlý odkaz
Novinky
Mobilní terminál
NANTONG NEW ERA TECHNOLOGY CO., LTD Všechna práva vyhrazena. Výrobci CNC obráběcích center Čínská továrna na obráběcí centra
