


Novinky z oboru
Domů / Novinky / Novinky z oboru / Průvodce nákupem CNC brusky: Klíčové specifikace, přesnost a praktické tipy pro výběr
Průvodce nákupem CNC brusky: Klíčové specifikace, přesnost a praktické tipy pro výběr
 2026.09.09
 Novinky z oboru
Stiskněte tlačítko pro spuštění cyklu na CNC plošné brusce a hydraulický stůl přenese kalenou vložku matrice přes rotující kolo, zatímco hlava kola se posune dolů o zlomek mikronu. Pokud jste někdy zkoušeli dodržet toleranci 0,005 mm na kaleném dílu s ruční bruskou, už víte, proč výrobní dílny přecházejí na CNC broušení. Stroj nerozhoduje; program dělá.
Co je to CNC bruska?
CNC bruska je obráběcí stroj, který odebírá materiál brusným kotoučem se všemi pohyby posuvu – pohyb stolu, křížový posuv, posuv kola dolů a orovnávání – řízenými počítačovým číselným kódem. Operátor zapisuje nebo importuje partprogram, servopohony pohybují osami a brusný kotouč provádí řezání.
CNC brusky jsou klasifikovány podle povrchu, který vytvářejí:
- Povrchové brusky broušení rovných ploch a úběru tenkého materiálu s horizontálním nebo vertikálním vřetenem.
- Válcové brusky opracování vnějšího průměru kulatých obrobků.
- Bezhroté brusky zpracovávat velké objemy kulatých dílů bez upínacích center.
- Nástrojové a řezací brusky brousit řezné nástroje na přesnou geometrii.
Přesnost, kterou může CNC bruska dosáhnout, do značné míry závisí na třídě stroje. Níže uvedená tabulka porovnává typickou dosažitelnou drsnost podle metody.
Typická dosažitelná drsnost povrchu (Ra) metodou obrábění. Hodnoty se řídí běžnými referencemi brusírenského průmyslu.
Jak funguje CNC povrchová bruska
Obrobek sedí na magnetickém sklíčidle upnutém k pracovnímu stolu. Hydraulický posuv posouvá stůl dopředu a dozadu nastavenou rychlostí, zatímco příčný posuv posouvá stůl o malé množství při každém průchodu. Hlava kotouče, která drží brusný kotouč, je přiváděna dolů do naprogramované hloubky. Chladicí kapalina zaplavuje kontaktní zónu, aby regulovala teplo, a systém CNC automaticky kompenzuje po každém orovnávacím cyklu.
Izometrický pohled na CNC plošnou brusku: CNC ovládací panel, brusný kotouč, hlava kotouče, sloup, obrobek, magnetické sklíčidlo a lože.
Automatické orovnávání je nejdůležitější operací údržby na CNC brusce. Každý orovnávací cyklus odstraní z čela kola známé množství a CNC osa tuto změnu kompenzuje. Pokud to přeskočíte, čelo kola se otupí a stroj bude stále sledovat stejnou hloubku, což má za následek popáleniny, chvění nebo díly mimo toleranci.
CNC bruska vs. konvenční povrchová bruska
Když to porovnáte na papíře, zdá se, že CNC stroj stojí více. Když je porovnáte v rámci celé výrobní série, CNC stroj obvykle vyhraje – protože odstraní operátora jako hlavní proměnnou v procesu.
| Faktor | CNC povrchová bruska | Konvenční Surface Grinder |
|---|---|---|
| Nastavení času pro opakované úlohy | 10-15 min prostřednictvím vyvolání programu | 20-40 min s ručním nastavením |
| Rozměrová konzistence | ±0,002-0,005 mm | ±0,005-0,02 mm, v závislosti na operátorovi |
| Povrchová úprava (Ra) | 0,1-0,4 μm | 0,4-1,6 μm |
| Stroje na operátora | 2-3 stroje | 1 stroj, neustálá pozornost |
| Úprava kol | Automatické, kompenzované | Manuální, často přeskakované |
Klíčové specifikace k vyhodnocení
Než si koupíte CNC brusku, zkontrolujte limity stolu a hlavy kotouče. Stroj, který nemůže ujet celou délku obrobku, vás nutí k vícenásobnému nastavení, kde přesnost umírá. Níže jsou uvedeny nejdůležitější specifikace pro povrchovou brusku střední velikosti.
| Specifikace | Co ovládá | Běžná řada pro stroje střední velikosti |
|---|---|---|
| Velikost sklíčidla (Š×L) | Maximální stopa obrobku | 200×450 mm až 300×600 mm |
| Rychlost posuvu stolu | Produktivita na jeden průchod | 5-25 m/min |
| Hlava kola downfeed resolution | Přesnost hloubky | 0,0005-0,001 mm |
| Výkon motoru vřetena | Rychlost úběru materiálu | 3,7-7,5 kW |
| Opakovatelnost polohování | Konzistence šarže | ±0,002-0,005 mm |
| Kapacita chladicího systému | Tepelná stabilita | 40-100 l |
 Přesnost Surface Grinding Machine for Consistent Process Accuracy Tato přesná povrchová bruska řeší limity pojezdu, které si vynucují vícenásobné nastavení, což vám pomáhá udržovat přesnost po celé délce obrobku. Ideální pro obchody, které upřednostňují konzistenci procesu před špičkovými čísly specifikací. Zobrazit produkt →
Co hledat u CNC brusky
Nákup brusky není jen o technickém listu. Skutečný rozdíl mezi ručním strojem a CNC strojem se projevuje v konzistenci procesu, nikoli ve špičkové přesnosti. Radarový graf níže porovnává tyto dva faktory, na kterých záleží v dílně.
Modrá = CNC bruska, šedá = konvenční plošná bruska. Vyšší skóre znamená lepší ve všech faktorech.
Při výběru jsou často přehlíženy tři položky:
- Automatické orovnávání kol s kompenzací. Bez něj se čelo kola při opotřebení mění a stroj nemůže dodržet toleranci prvního dílu.
- Tepelný management. Znečištěný chladicí systém bude unášet více, než je polohovací osa stroje.
- Servis a náhradní díly. CNC bruska je jen tak produktivní jako podpora za ní.
Pokud porovnáváte modely vedle sebe, strukturovaný Průvodce nákupem CNC brusky na povrchy vám pomůže položit správné otázky, než se zavážete.
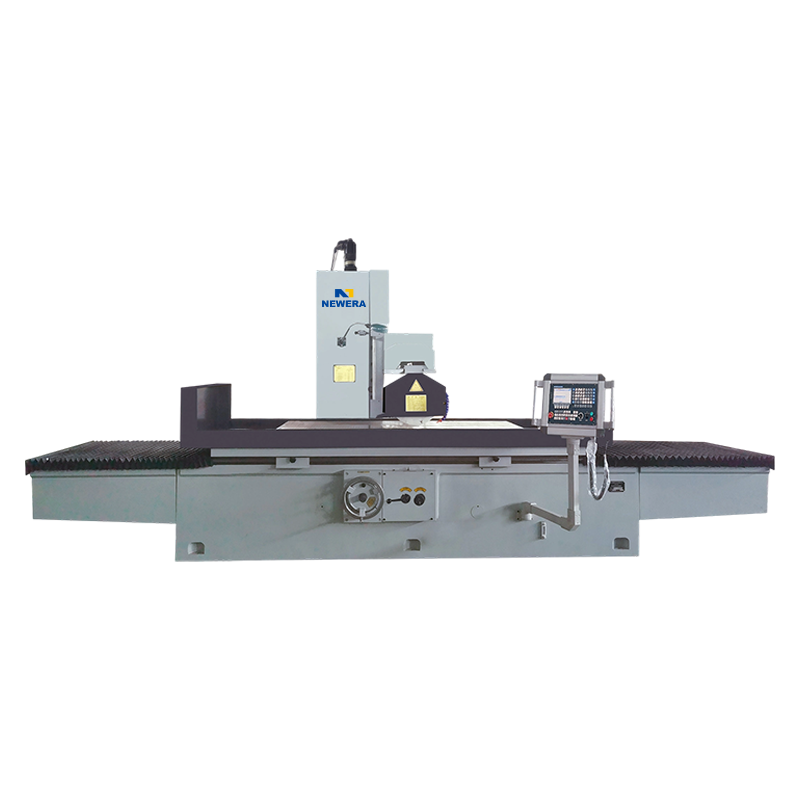 Programem řízená povrchová bruska pro rovinnost a konečnou úpravu Tato programově řízená bruska, navržená pro aplikace, kde je rozhodující rovinnost a povrchová úprava, nabízí spolehlivé ovládání. Strukturovaný průvodce nákupem pomáhá porovnávat modely, než se zavážete. Zobrazit produkt →
Aplikace v reálném světě
CNC plošné brusky se projeví všude tam, kde záleží na rovinnosti a konečném provedení:
- Výroba forem a matric — broušení kalených dutinových desek, vložek a oblastí vyhazovacích kolíků bez deformace.
- Automobilové nářadí — výroba razidel a upínacích desek s opakovatelnou přesností napříč šaržemi.
- Letecké komponenty — obrábění tenkostěnných dílů, které jsou citlivé na teplo a deformaci.
- Výrobní broušení — běhy s vysokým obsahem mixu, kde vyvolání programu dramaticky zkracuje dobu nastavení.
Pro těžší obdélníkové desky a kontinuální výrobu nabízí pravoúhlá stolní bruska s horizontálním hřídelem potřebnou šířku stolu a zdvih. Níže uvedená tabulka ukazuje, jak CNC řízení udržuje odchylku v úzkém pásmu během běhu, zatímco konvenční stroj driftuje, když se kolo opotřebovává a díl se zahřívá.
Ilustrativní trend rozměrové odchylky během 50dílného běhu. Modrá = CNC řízení, šedá přerušovaná = konvenční ovládání. Stínovaný pás = ±3 μm typická CNC tolerance.
 Obdélníková stolní bruska s horizontálním hřídelem pro těžké desky Tato bruska s horizontálním hřídelem, vytvořená pro velké obdélníkové desky a kontinuální výrobu, poskytuje dostatečnou šířku stolu a pojezd. CNC řízení udržuje odchylky úzké při dlouhých jízdách, na rozdíl od konvenčních strojů, které driftují. Zobrazit produkt →
Často kladené otázky
Q1. Co je to CNC bruska?
CNC bruska používá počítačem řízený brusný kotouč k odstranění materiálu z obrobku, aby se dosáhlo přesných rozměrů a povrchové úpravy. Mezi běžné typy patří brusky povrchové, válcové a bezhroté.
Q2. Jak přesná je CNC plošná bruska?
Moderní CNC plošná bruska může mít rozměrové tolerance ±0,002 až ±0,005 mm a povrchovou úpravu Ra 0,1 až 0,4 μm v závislosti na stroji, kotouči a prostředí.
Q3. Jaký je rozdíl mezi CNC bruskou a klasickou bruskou?
Hlavním rozdílem je automatizace. CNC bruska řídí posuv os, pohyb stolu a orovnávání pomocí kódu, čímž zlepšuje opakovatelnost a snižuje závislost operátora. Konvenční bruska spoléhá na ruční nastavení.
Q4. Jaké specifikace jsou nejdůležitější při nákupu CNC brusky?
Nejdůležitější jsou velikost sklíčidla, rychlost posuvu stolu, rozlišení hlavy kola dolů, výkon vřetena, opakovatelnost polohování a kapacita chladicí kapaliny. Ty určují, co můžete obrábět a jak důsledně.
Q5. Kolik stojí CNC bruska?
Cena závisí na velikosti, konfiguraci a řídicím systému. Přesné povrchové brusky střední velikosti se mohou pohybovat od desítek tisíc až po více než sto tisíc dolarů.
Q6. Jak často by měla být CNC bruska udržována?
Denní kontroly zahrnují chladicí kapalinu, hydraulický olej a filtry. Orovnávání kol a mazání vřetena se řídí plánem výrobce. Úplná kontrola každých 6-12 měsíců zabraňuje nákladným prostojům.


Máte-li zájem o naše produkty, poraďte se s námi.
KONTAKTNÍ ÚDAJE
Nantong New Era Technology Co., LTD
- Pětihvězdičkový průmyslový park, okres Chongchuan, město Nantong, provincie Ťiang-su, Čína
- TEL:+86-19851302688
- E-Mail: [email protected]
Produkty
Rychlý odkaz
Novinky
Mobilní terminál
NANTONG NEW ERA TECHNOLOGY CO., LTD Všechna práva vyhrazena. Výrobci CNC obráběcích center Čínská továrna na obráběcí centra
