


Novinky z oboru
Domů / Novinky / Novinky z oboru / Návod pro kupujícího CNC vertikálního obráběcího centra: Klíčové specifikace a tipy pro výběr
Návod pro kupujícího CNC vertikálního obráběcího centra: Klíčové specifikace a tipy pro výběr
 2026.09.02
 Novinky z oboru
Dva obchody objednávají vertikální obráběcí centra ve stejný den. Jeden nakupuje jednu rodinu hliníkových krytů; další plány na výrobu forem plus mix plastových vstřikovacích dílů. O šest měsíců později jeden obchod uvádí rychlejší dodací lhůty a druhý bojuje s vibracemi vřetena. Oba stroje vypadají na datovém listu podobně. Rozdíl spočívá v tom, jak každý stroj odpovídá skutečnému pracovnímu vytížení své dílny, nikoli v názvu značky na odlitku.
Co je CNC vertikální obráběcí centrum?
Definice, na které záleží na podlaze
CNC vertikální obráběcí centrum je frézka s vřetenem orientovaným vertikálně, kolmo k pracovnímu stolu. Obrobek se upne na stůl s T-drážkami a vřeteno odebírá kov při pohybu v osách X, Y a Z. Toto je klasická konfigurace pro deskovité díly, matrice, přípravky a malá až střední pouzdra.
Vertikální design funguje dobře pro mnoho obchodů, protože třísky vypadávají z oblasti řezání, chladicí kapalina přirozeně odtéká a obsluha vidí řez, aniž by se ohýbala kolem stroje. Tato viditelnost sama o sobě pomáhá při první kontrole a odstraňování problémů.
Standardní komponenty na většině VMC
- Vertikální vřeteno poháněné řemenovým nebo přímo poháněným motorem
- Stůl s T-drážkou se zdvihem v ose X až 1 270 mm nebo více
- Automatický měnič nástrojů, obvykle s 12 až 24 nástroji
- CNC ovladač, který koordinuje lineární osy
- Volitelný otočný stůl 4. osy pro práci s více tvářemi
Co VMC dělá dobře a kde selhává
Nejprve závěr: Pro ploché díly, formy a nejkompaktnější pouzdra je VMC nejlevnější cestou k přesnému a opakovatelnému odstraňování kovu.
Vertikální obráběcí centra jsou efektivní, když obrobky zůstávají upnuté na povrchu stolu. Vertikální vřeteno umožňuje předvídatelné změny nástroje, upínání je přímočaré a seřizování je rychlejší pro jednorázové prototypy a malé série. Gravitace pracuje ve váš prospěch: třísky padají přímo dolů, místo aby se hromadily kolem nástroje.
Když porovnáte toto nastavení s horizontálním obráběcím centrem, rozdíl bude jasný. VMC je vaše nejlepší volba pro díly, které sedí rovně. HMC vyhrávají, když potřebujete obrábět více ploch těžké krabice a přitom držet součást nehybnou. Před zadáním objednávky si přečtěte toto srovnání VMC a HMC takže geometrie stroje odpovídá rodině součásti, kterou provozujete.
Jedno omezení, které je třeba si zapamatovat: pokud obrábíte velké krychle, které vyžadují čtyři nebo pět ploch v jednom upnutí, VMC vás donutí přerušit cyklus a přemístit. Tyto prostoje pohlcují cenovou výhodu, kterou získáte předem.
Které specifikace VMC jsou v praxi nejdůležitější
Nejprve závěr: Nezačínejte značkou nebo cenou. Začněte třemi čísly, která rozhodují o tom, zda se vaše díly hodí: zdvih v ose X, otáčky vřetena a točivý moment a maximální zatížení stolu.
Posuv osy definuje největší obálku obrobku, kterou můžete zvládnout. Pokud obrábíte hliníkovou skříň 300×200×150 mm, stačí stroj 850×500×500 mm. Ale pokud vaše výrobní linka používá profily protlačování 1200 mm, potřebujete model s delším zdvihem X. Platba za nadbytečné cestování, které zůstane nevyužito, jsou peníze vázané na tepelnou hmotu, kterou nikdy nevyužijete.
Chování vřetena je dalším filtrem. Vysoké otáčky při nízkém točivém momentu jsou vhodné pro hliník. Práce s formami a ocelí vyžaduje točivý moment nižší v křivce. Údržba vřetena poháněného řemenem je jednodušší; vřeteno s přímým pohonem poskytuje lepší povrchovou úpravu při vyšších rychlostech. Zeptejte se konkrétně, kde stroj generuje pásmo točivého momentu.
Opakovatelnost je pro většinu dílen důležitější než absolutní přesnost polohování. Absolutní přesnost vám řekne, kam stroj jede; opakovatelnost vám řekne, zda to tam jde pokaždé. Pro každodenní udržení tolerance je praktickým cílem opakovatelnost v rozsahu ±5 μm.
Než podepíšete nákupní objednávku, projděte si ji tento kontrolní seznam otázek, které byste si měli položit před nákupem VMC , včetně tepelné kompenzace, kompatibility regulátoru a dostupnosti náhradních dílů.
Přizpůsobení VMC vašemu produkčnímu scénáři
Nejprve závěr: Velikost šarže, tvar součásti a tvrdost materiálu určují, kterou třídu VMC potřebujete více než jakákoli marketingová specifikace.
Pokud váš obchod provozuje 200 hliníkových držáků za měsíc a dvě dutiny forem za měsíc, tyto zakázky nejsou stejným strojem. Držáky vyžadují rychlost a levné nástroje; formy vyžadují tuhost a jemné dokončovací schopnosti. VMC střední třídy s vřetenem s přímým pohonem a zásobníkem na 20 nástrojů dokáže pokrýt obojí bez přehnaných investic.
U velkoobjemových prací v automobilech se podívejte na dobu cyklu. Každá sekunda ušetřená při 90sekundové operaci může na konci směny přinést smysluplný výstup. Pro práci s formami chcete stroj, který udrží povrchovou úpravu pod konstantním řezným zatížením, nikoli stroj, který pouze sprintuje průchody vzduchu.
Podle průmyslových průzkumů se přijetí VMC soustřeďuje na formy a matrice, automobilové díly, obecné obrábění, letecký průmysl a elektroniku. Každý segment nejprve klade důraz na jinou specifikaci.
Oblasti použití VMC podle průmyslového podílu
Mold & Die 30 %
Automobilový průmysl 25 %
Obecné obrábění 20 %
Aerospace 15 %
Elektronika 10 %
Skutečné náklady na vlastnictví VMC
Nejprve závěr: Kupní cena je pouze část, na které se můžete dohodnout. Náklady na životnost se skrývají v instalaci, nástrojích, prostojích a energii.
Instalace je častým překvapením. Některé VMC pro těžké řezání potřebují zesílený základ, protože vlastní hmotnost stroje a řezné síly vyžadují pevnou podlahu. Špatně vyrovnaný stroj rychle ztratí kalibraci. Než se pustíte do rozvržení, požádejte výrobce o výkresy základů.
Další rozpočtovou položkou jsou nástroje a přípravky. Aby bylo základní vřeteno se zásobníkem na 24 nástrojů užitečné, potřebuje držáky nástrojů, kleštiny a seřizovač. Pro obchody začínající od nuly může tento balík nástrojů představovat významný doplněk k pořizovací ceně stroje.
Spotřeba energie se také liší podle konfigurace. Větší vřeteno a klimatizace skříně zvyšují zátěž, i když je stroj v nečinnosti. Pokud vaše továrna provozuje pouze denní směny, může se tento rozdíl objevit na účtu za energie každý měsíc.
U údržby se ukazuje skutečný rozdíl v nákladech. Ložiska vřetena, mazání lineárního vedení a vůle kuličkového šroubu – to vše vyžaduje pozornost podle plánu. Levnější stroj, který je jeden týden mimo provoz, může stát více, než je cenový rozdíl, pokud zastaví výrobní linku v termínu od zákazníka.
Jak si vybrat správný VMC z New Era Technology
Nejprve závěr: Technologie New Era nabízí kompletní řadu vertikálních obráběcích center od ekonomického až po náročné obrábění, takže rozhodnutí spočívá spíše v přizpůsobení série vašim dílům než o hledání kompatibilní výrobní podlahy.
Pro malé továrny, které obrábějí hliník a měkkou ocel v malých sériích, poskytuje ekonomická řada EV plnou funkci VMC bez nadměrné režie. Modely EV850 a EV1060 jsou určeny pro obchody, které chtějí jednoduchý stroj s kompaktními rozměry.
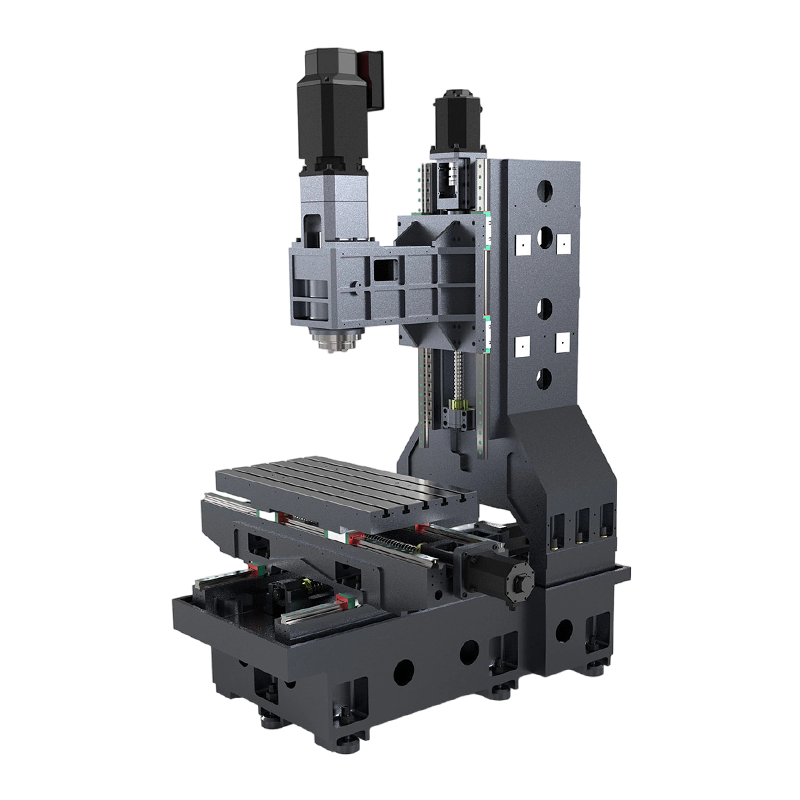 EV850 ekonomické vertikální obráběcí centrum pro malosériovou výrobu EV850, navržený pro dílny obrábějící hliník a měkkou ocel ve skromných sériích, nabízí plnou funkčnost VMC s kompaktním půdorysem a snadným přístupem k údržbě, což z něj činí praktickou volbu pro provozy s ohledem na náklady. Zobrazit produkt →
Formovny a dodavatelé leteckého průmyslu potřebují jinou rovnováhu. Vysoce výkonná řada VF poskytuje silnější odezvu vřetena, lepší povrchovou úpravu a takovou tuhost, která podporuje řezání kalené oceli a dokončovací průchody s dlouhými obrysy. Pokud celý den zpracováváte obtížné materiály, je to třída, kde se váš posun tolerance s největší pravděpodobností nejprve projeví v součásti, nikoli ve stroji.
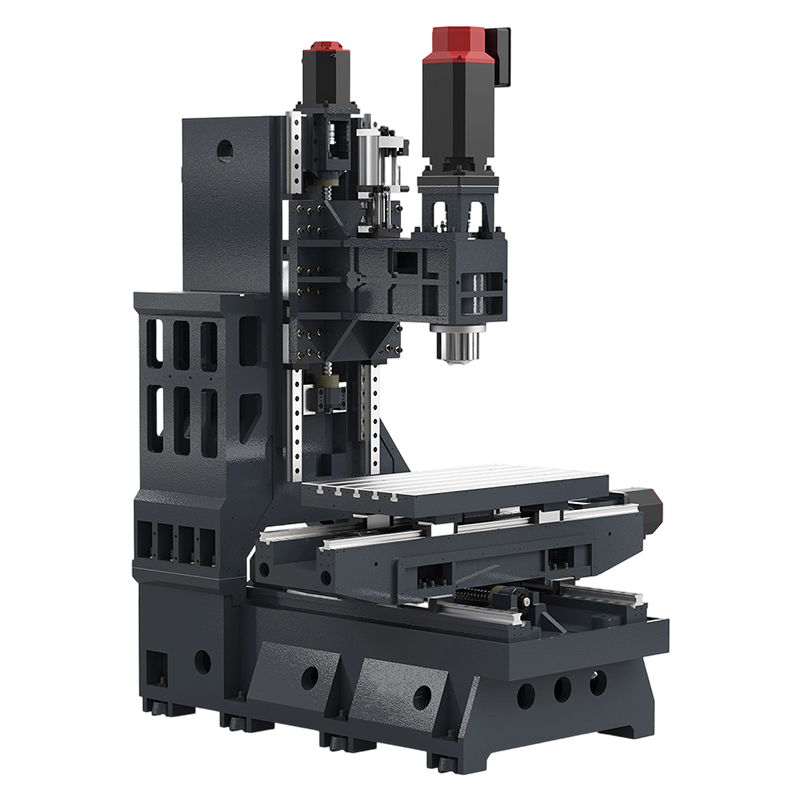 VF85 Vysoce výkonný VMC pro kalenou ocel a dokončovací práce VF85, ideální pro práce s formami a letectvím, poskytuje vylepšenou odezvu vřetena a tuhost pro řezání kalené oceli a dlouhé dokončovací průchody, což pomáhá udržovat úzké tolerance i u náročných materiálů. Zobrazit produkt →
Pro dlouhé výlisky, rámy kolejnic nebo velké základny forem se podívejte na řadu s velkým zdvihem. V127L výrazně prodlužuje pojezd v ose X, aniž by obětoval kompaktní vertikální půdorys, což znamená, že dlouhé díly můžete ponechat uvnitř obálky a přitom je normálně přesouvat na dílnu.
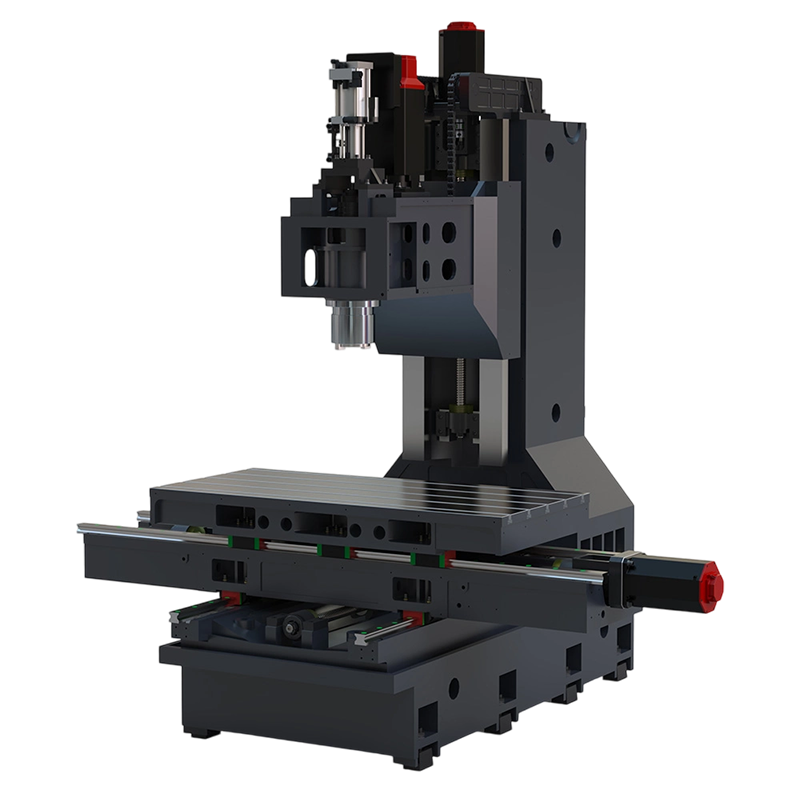 V127L VMC s velkým zdvihem pro dlouhé výlisky a základny forem Díky prodlouženému pojezdu v ose X pojme V127L dlouhé díly bez obětování vertikální kompaktnosti, zjednodušuje manipulaci a umožňuje efektivní obrábění rámů kolejnic, výlisků a velkých základen forem. Zobrazit produkt →
Čtyřcestné stroje v ose Y, jako jsou V138L a V158F, přidávají tuhost pro velké frézovací síly a velké formy. Pokud vaše díly vyžadují hluboké řezy do silné oceli, tato třída vám poskytuje podporu potřebnou k odstranění kovu bez chvění.
Výběr správného VMC: Průvodce rychlým rozhodnutím
Nejprve závěr: Přizpůsobte řadu strojů vaší typické rodině součástí, nikoli největšímu dílu, který jste kdy obráběli.
Zapište si svých pět nejlepších obrobků. U každého zaznamenejte velikost obálky, materiál, množství šarže a požadovanou toleranci. Poté porovnejte s tabulkou níže. Toto jednoduché cvičení odfiltruje více nesprávných nákupů než kterýkoli demo den.
| Řada VMC | Primární silné stránky | Aplikace Best Fit |
|---|---|---|
| EV850 / EV1060 | Kompaktní, ekonomický, snadná obsluha | Hliníkové díly, držáky, malé série |
| VF85 / VF116 | Vyšší odezva vřetena, rychlejší kontury | Dutiny forem, kalená ocel, letecký průmysl |
| V127L / VF138 | Prodloužený pojezd v ose X, velká plocha stolu | Dlouhé výlisky, rámy kolejnic, velké desky |
| V138L / V158F | Čtyři způsoby osy Y, vysoká tuhost | Velké formy, hluboké řezy, silné frézovací zatížení |
Údržba VMC a dlouhodobý výkon
Nejprve závěr: VMC, které se denně čistí a měsíčně kalibruje, si zachovává svou toleranci po léta; ten, kdo je ignorován, to rychle ztratí.
Po každé směně udržujte kužel vřetena čistý a otřete jej. Třísky ponechané v blízkosti kužele se mohou přenést do držáku nástroje a způsobit házení, které přímo ovlivňuje jakost povrchu a průměr otvoru. Totéž platí pro lineární vedení stroje, která potřebují pravidelné mazání podle intervalu výrobce.
Preventivní kontroly kuličkových šroubů a zesílení serva by měly být prováděny alespoň čtvrtletně. Mnoho obchodů zjistilo, že jednoduchá laserová kalibrační kontrola jednou nebo dvakrát ročně zachytí teplotní drift a nesouosost os dříve, než dojde k vyřazení dílů. Malé kroky péče stojí málo; opotřebovaná ložiska vřetena jsou nákladná na tichou výměnu.
Často kladené otázky o CNC vertikálních obráběcích centrech
Q1: K čemu se používá vertikální obráběcí centrum CNC?
VMC se používá pro frézování, vrtání, závitování a tvarování plochých nebo krátkých dílů, včetně forem, přípravků a pouzder. Jedná se o univerzální stroj na řezání kovů pro malé až střední obrobky.
Q2: Jaký je rozdíl mezi VMC a HMC?
VMC má vertikální vřeteno a funguje nejlépe na dílech upnutých naplocho na stole. HMC má horizontální vřeteno a hodí se pro velké krabice nebo víceplošné díly, kde je prioritou obrábění všech stran v jednom nastavení.
Q3: Jaké jsou hlavní výhody VMC?
Nižší náklady ve srovnání s HMC, lepší odstraňování třísek díky gravitaci, snadnější nastavení a viditelnost dílů a nižší složitost údržby. Díky tomu se dobře hodí pro dílny a nástrojárny.
Q4: Jak si mohu vybrat ten správný VMC pro svůj obchod?
Začněte velikostí dílu, objemem šarže, tvrdostí materiálu a rozsahem tolerance. Poté přizpůsobte dráhu osy, otáčky vřetena, zatížení stolu a kapacitu zásobníku nástrojů těmto požadavkům.
Q5: Jakou údržbu vyžaduje VMC?
Denní čištění kužele vřetena a T-drážek stolu, pravidelné mazání vodítek, pravidelné kontroly kuličkových šroubů a roční kalibrace laserem pro přesnost polohování.
Otázka 6: Jaký je nejčastější důvod odchylek přesnosti VMC v průběhu času?
Hlavní příčinou je tepelná roztažnost. Změny pokojové teploty nebo dlouhé nepřetržité řezání zahřívají tělo stroje. Tepelná kompenzace vřetena je funkce, která udržuje přesnost stabilní během dne.


Máte-li zájem o naše produkty, poraďte se s námi.
KONTAKTNÍ ÚDAJE
Nantong New Era Technology Co., LTD
- Pětihvězdičkový průmyslový park, okres Chongchuan, město Nantong, provincie Ťiang-su, Čína
- TEL:+86-19851302688
- E-Mail: [email protected]
Produkty
Rychlý odkaz
Novinky
Mobilní terminál
NANTONG NEW ERA TECHNOLOGY CO., LTD Všechna práva vyhrazena. Výrobci CNC obráběcích center Čínská továrna na obráběcí centra
